JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Wenn Sie eine Coil-Verarbeitungshalle betreten, können Sie anhand der Ereignisse nach dem Entladen des Coils viel über den Vorgang erfahren. Eine Multi-Cut-Stanzlinie ist einer dieser Vorteile, der den Rhythmus der gesamten Anlage stillschweigend verändert. Anstatt dass ein Streifen einer Schere zugeführt wird, nimmt die Linie ein Master-Coil, schneidet es in mehrere schmalere Streifen, richtet diese Streifen aus und schneidet sie auf Länge, wobei die fertigen Rohlinge häufig in einem kontinuierlichen Durchgang gestapelt werden. Für Hersteller, die Spulen in Tonnen kaufen und Teile in Stücken versenden, ist dieser Unterschied praktischer und nicht akademischer Natur.
Wenn Sie Ausstattungsoptionen vergleichen oder entscheiden möchten, ob eine Multi-Cut-Linie in Ihre nächste Erweiterung gehört, geht es bei den nützlichen Fragen nicht nur um die Geschwindigkeit. Dabei geht es um Breitenbereich, Ebenheit, Umstellung, Ausschuss und darum, wie die Linie zum Material und zu den Menschen passt, die sie bedienen.
Was ist eine Multi-Cut-Stanzlinie?
Eine Multi-Cut-Stanzlinie, manchmal auch Multi-Stanzlinie genannt, kombiniert zwei oft getrennte Vorgänge: Schneiden auf Breite und Schneiden auf Länge. Die Hauptspule wird auf einer Abwickelhaspel montiert, durch einen Schlitzkopf geführt, durch eine Richtmaschine gezogen und einer Schere oder einem ähnlichen Trenngerät zugeführt. Da der Schneidkopf das Coil in mehrere Streifen aufteilt, kann die Linie in einem Hub mehrere Zuschnitte über die gesamte Coilbreite produzieren. Das ist der „Multi“-Teil, aus dem ein Großteil des Durchsatzvorteils resultiert.
Es handelt sich nicht einfach um eine Ablänglinie mit zusätzlichen Messern. Die Linie muss die Bandspannung, die Breitentoleranz, den Grat, die Abfallentfernung und die Stapelqualität für jedes Band gleichzeitig verwalten. Ein schmaler Streifen am Außenrand verhält sich anders als ein breiter Streifen in der Mitte. Ein gutes Liniendesign berücksichtigt dies von der ersten Andruckrolle bis zum Stapler, und das Steuerungssystem muss dafür sorgen, dass der gesamte Streifensatz als ein koordinierter Prozess in Bewegung bleibt.
Eine typische Linie umfasst eine Abwickelhaspel, einen Schäler und einen Niederhalter, Andruckrollen, einen Schlitzkopf, einen Schrottwickler oder -häcksler, eine Richtmaschine, eine Schlaufengrube, einen Servovorschub, eine Schere, einen Auslaufförderer und einen Stapler. Die genaue Anordnung variiert je nach Material, Breite, Dicke und der vom Kunden gewünschten Verarbeitungsqualität.
Wie die Linie funktioniert, Schritt für Schritt
- Beladen und Abwickeln von Coils. Die Hauptspule wird geladen, geöffnet und in die Leitung eingespeist. Der Abwickler muss eine konstante Spannung halten, wenn sich der Spulendurchmesser ändert.
- Auf Breite schneiden. Rotierende Messer schneiden die gesamte Spulenbreite in die erforderlichen Streifenbreiten. Messerabstand und Überlappung werden entsprechend der Materialstärke und -sorte eingestellt.
- Schrotthandling. Randbeschnitt und jeglicher aussortierter schmaler Abfall werden aufgewickelt, zerkleinert oder weggefördert, sodass sie den Bandweg nicht behindern.
- Nivellierung. Die Streifen durchlaufen eine Präzisionsrichtmaschine, die vor dem Schneiden den Spulensatz, die Armbeuge und die Kantenwelle entfernt. Die Ebenheit wirkt sich hier auf die Schnittlänge, die Stapelqualität und die nachgelagerte Formung aus.
- Schleifen und füttern. Eine Schleife oder ein Akkumulator trennt den kontinuierlichen Schlitzvorgang vom Start-Stopp-Vorgang der Schere. Der Servovorschub misst jede Länge genau.
- Auf Länge schneiden. Durch eine Schere oder ähnliches wird die Rohlingslänge hergestellt. Der Schnitt muss rechtwinklig, gratfrei und auf allen Streifen wiederholbar sein.
- Stapeln. Fertige Zuschnitte werden so transportiert und gestapelt, dass die Oberflächen geschont, die Zählgenauigkeit gewährleistet und der Stapel leicht zu entnehmen ist.
- Kontrolle und Umstellung. Rezepteinstellungen, Messereinstellung, Vorschublänge und Staplereinstellungen bestimmen, wie schnell die Linie von einem Auftrag zum nächsten wechselt.
Multi-Blanking vs. Standard-Cut-to-Length
Die beiden Linientypen überschneiden sich, lösen jedoch unterschiedliche Produktionsprobleme. Eine Standard-Ablänganlage ist oft die einfachere Lösung, wenn es sich um einen Auftrag mit einer Breite nach der anderen handelt und die Umrüstgeschwindigkeit wichtiger ist als die Leistung pro Spule. Eine Multi-Cut-Linie verdient ihren Platz, wenn das gleiche Coil mehrere verkaufsfähige Breiten ergeben kann oder wenn das Zuschnittvolumen groß genug ist, um die zusätzliche Schlitzeinrichtung zu rechtfertigen.
| Rücksichtnahme | Standardschnitt auf Länge | Multi-Cut-Stanzlinie |
|---|---|---|
| Primärer Eingang | Eine Hauptspulenbreite | Eine Hauptspule wird in mehrere Streifen gespalten |
| Leistung pro Zyklus | Ein Streifen, eine Schnittlänge | Mehrere Streifen und mehrere Zuschnitte über die gesamte Breite |
| Breite ändert sich | Normalerweise eine neue Spule oder Kantenverkleidung | Schneideinrichtung und Messerwechsel |
| Schwerpunkt Werkzeugbau | Richtmaschine, Vorschub und Schere | Schlitzkopf, Richtmaschine, Vorschub, Schere und Stapler |
| Beste Passform | Einfache einfachbreite Läufe und häufige Wechsel | Großvolumige Zuschnitte und mehrere Breiten von einem Coil |
| Achtung beim Umstieg | Geringere Einrichtungskomplexität | Mehr Setup-Disziplin, aber höhere Leistung pro Spule |
Die richtige Wahl hängt in der Regel vom Auftragsbuch ab. Wenn es sich bei den meisten Aufträgen um eine Arbeitsbreite und kleine Auflagen handelt, kann eine herkömmliche Linie die Anlage flexibler machen. Wenn das gleiche Material in mehrere fertige Breiten aufgeteilt oder mehreren nachgeschalteten Zellen zugeführt werden kann, kann der Multi-Cut-Ansatz die Handhabung reduzieren und die Coil-Auslastung erhöhen.
Wo sich Multi-Cut Blanking auszahlt
Das Mehrschnitt-Stanzen ist am nützlichsten, wenn der fertige Rohling rechteckig ist oder wenn eine nachgeschaltete Presse oder ein Laser die endgültige Form zuschneidet. Dabei geht es weniger um die Herstellung komplexer Konturen als vielmehr darum, Coils schnell in flache, präzise gestapelte Zuschnitte zu verwandeln. Das passt zu einer Vielzahl von Metallverarbeitungsbetrieben, darunter Automobil- und Motorradteile , Aufzugs- und Architekturkomponenten, Schaltschränke, landwirtschaftliche Maschinen, Sägeblätter und Präzisionsstanzen.
In vielen dieser Anlagen versorgt die Stanzlinie eine Presse, eine Laserzelle oder einen Umformvorgang, sodass Ebenheit und gleichmäßige Stapelhöhe ebenso wichtig sind wie die reine Geschwindigkeit. Ein Rohling, der etwas lang, aber flach ist, läuft möglicherweise noch gut. Ein Rohling, der die richtige Länge hat, aber eine Kantenwelle oder eine Armbrust aufweist, kann zu Fehlzuführungen, schlechter Passung und zusätzlicher Nacharbeit führen. Deshalb verdient die Nivellierung ebenso viel Aufmerksamkeit wie der Schlitzkopf.
Worauf Sie bei der Angabe einer Zeile achten sollten
Die Liniengröße beginnt bei der Spule, nicht bei der Broschüre. Bevor Sie die Geschwindigkeiten vergleichen, legen Sie fest, welchen Materialbereich Sie tatsächlich verarbeiten möchten und welchen Qualitätsstandard der fertige Rohling erfüllen muss. Eine Linie, die für die Arbeit zu groß ist, kann genauso frustrierend sein wie eine, die zu klein ist.
- Spulenbreite, -dicke und -streckgrenze. Überprüfen Sie den gesamten Bereich, nicht nur die Mitte. Schwereres oder höherfestes Material beeinflusst die Messerbelastung, die Richtleistung und die Scherkapazität.
- Anzahl der Schnitte und Streifenbreiten. Stellen Sie sicher, dass der Schneidkopf den schmalsten Streifen verarbeiten kann, den Sie produzieren möchten, und dass die Abfallentfernung auf das Beschnittvolumen abgestimmt ist.
- Nivellierfähigkeit. Die Richtmaschine sollte auf die Bandbreite, die Dicke und den Ebenheitsstandard abgestimmt sein. Mehr Rollen und eine präzise Einstellung helfen bei dünnem Material und Arbeiten mit hoher Oberflächenqualität.
- Scherentyp und Schnittqualität. Entscheiden Sie, ob eine gerade Schere, eine fliegende Schere oder eine andere Trennmethode den Grat- und Rechtwinkligkeitsanforderungen entspricht.
- Stapel- und Oberflächenschutz. Eine schnelle Linie, die die Oberfläche markiert oder ungleichmäßige Stapel erzeugt, ist nicht wirklich produktiv.
- Umstellung und Messereinrichtung. Fragen Sie nach, wie lange ein Breitenwechsel dauert, welche Werkzeuge benötigt werden und ob Einstellungen als Rezepte gespeichert werden können.
- Kontrollen und Sicherheit. Das Einfädeln, der Zugang zum Messer, die Schutzvorrichtungen und die Sicht des Bedieners sollten frühzeitig und nicht erst nach der Installation berücksichtigt werden.
Qualitätskontrollen, die auf dem Boden wichtig sind
Bei einer Multi-Cut-Linie spielt die Qualität eine entscheidende Rolle. Am Stapler zeigt sich ein schwaches Glied. Eine praktische Inspektionsroutine umfasst normalerweise Streifenbreite, Grathöhe, Ebenheit, Schnittlänge, Rechtwinkligkeit und Oberflächenzustand. Überprüfen Sie die ersten paar Rohlinge nach dem Einrichten und nehmen Sie dann in einem definierten Intervall Proben, während die Spule herunterläuft.
- Breitentoleranz. Messen Sie mehrere Streifen entlang der Spule, nicht nur den Mittelstreifen.
- Grat- und Kantenqualität. Schauen Sie sich beide Schlitzkanten und Schnittkanten an. Stumpfe Messer oder ein falscher Abstand zeigen sich schnell.
- Ebenheit. Überprüfen Sie nach dem Nivellieren und erneut nach dem Schneiden den Spulensatz, die Armbrust, die Randwelle und die mittlere Schnalle.
- Schnittlänge und Rechtwinkligkeit. Eine einheitliche Länge ist nur dann sinnvoll, wenn der Schnitt quadratisch ist und der Stapel korrekt ist.
- Oberflächenzustand. Achten Sie auf Rollspuren, Kratzer und Handhabungsschäden, insbesondere an sichtbaren oder lackierten Teilen.
- Stapelqualität. Anzahl, Ausrichtung und Verschachtelung beeinflussen das Verhalten der Rohlinge beim nächsten Arbeitsgang.
Integration mit Nivellierung und nachgelagerten Vorgängen
Das Nivellieren ist bei einer Mehrschnitt-Stanzlinie keine Randbemerkung. Wenn die Bänder einen Spulensatz oder eine Kantenwelle in die Schere tragen, ist die Schnittlänge möglicherweise richtig, während der Rohling stromabwärts immer noch ausfällt. Die Richtmaschine sollte für die gesamte Bandbreite und den dünnsten bis dicksten Bereich, den Sie verwenden möchten, dimensioniert sein und über ausreichend Rollenunterstützung und -einstellung verfügen, um die Materialien zu verarbeiten, die Sie tatsächlich kaufen.
Für eine herkömmliche Anordnung von Abwickelhaspel, Richtmaschine und Zuführung ist unsere hochpräzise CTL-Linie eine nützliche Referenz, wenn der Auftrag eine präzise Zuführung und eine auf Länge geschnittene Ausgabe anstelle des Längsschneidens mehrerer Streifen erfordert.
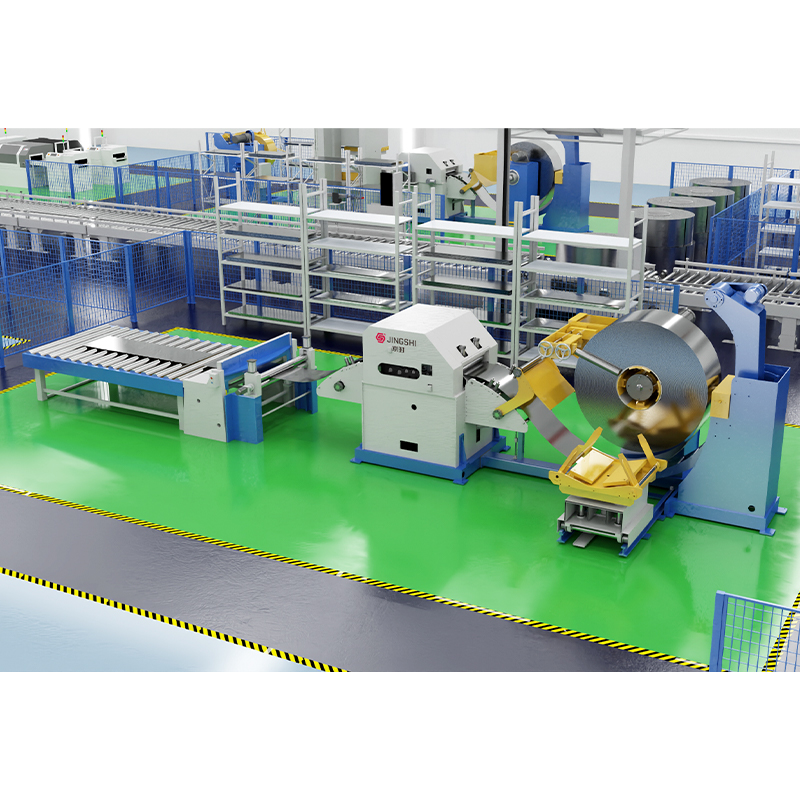 Hochpräzise Abwickel-, Richt- und Zuführanlage zum Ablängen Für konventionelle Coil-Layouts, die eine präzise Zuführung und Scherung erfordern, kombiniert diese integrierte Linie Abwickeln, Nivellieren, Servovorschub und Ablängen. Produkt anzeigen →
Wenn die Blanking-Linie eine Laserzelle anstelle einer mechanischen Schere speist, ändert sich das Prozessfenster. Kantenqualität, Ebenheit und Blechpositionierung werden noch wichtiger, da es kein Presswerkzeug gibt, das kleine Abweichungen auffangen kann. Wenn Sie immer noch zwischen scherbasiertem Stanzen und Laserschneiden abwägen, ist dieser Leitfaden hilfreich Spulengespeistes Laserschneiden geht durch den Prozess und die Kompromisse.
Beim Coil-Laserschneiden zeigt unsere Abwickel-, Richt- und Laserschneidlinie, wie Richten und Schneiden ohne mechanische Schere integriert werden können.
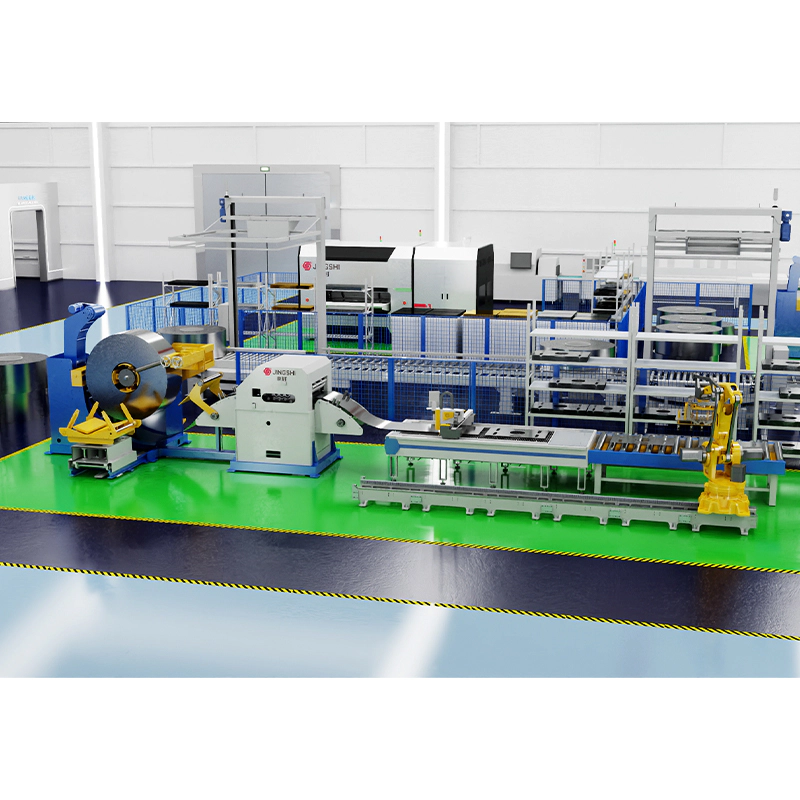 Abwickel-, Nivellierungs- und Laserschneidelinie Für das Coil-Laser-Stanzen ohne mechanische Schere integriert diese Linie Abwickeln, Nivellieren, Servovorschub, Laserschneiden und automatisches Stapeln für eine flexible Platinenproduktion. Produkt anzeigen →
Wenn der nächste Schritt das Stanzen ist, muss die Linie der Presse eine konsistente Streifenposition und Vorschublänge liefern. Eine Hochgeschwindigkeits-Stanzlinie aus Haspel, Richteinrichtung und Zuführung mit einem 3-in-1-Servozuführungssystem ist eine Möglichkeit, Coilhandhabung, Nivellierung und Pressenzuführung in einem kompakten Layout zu verbinden.
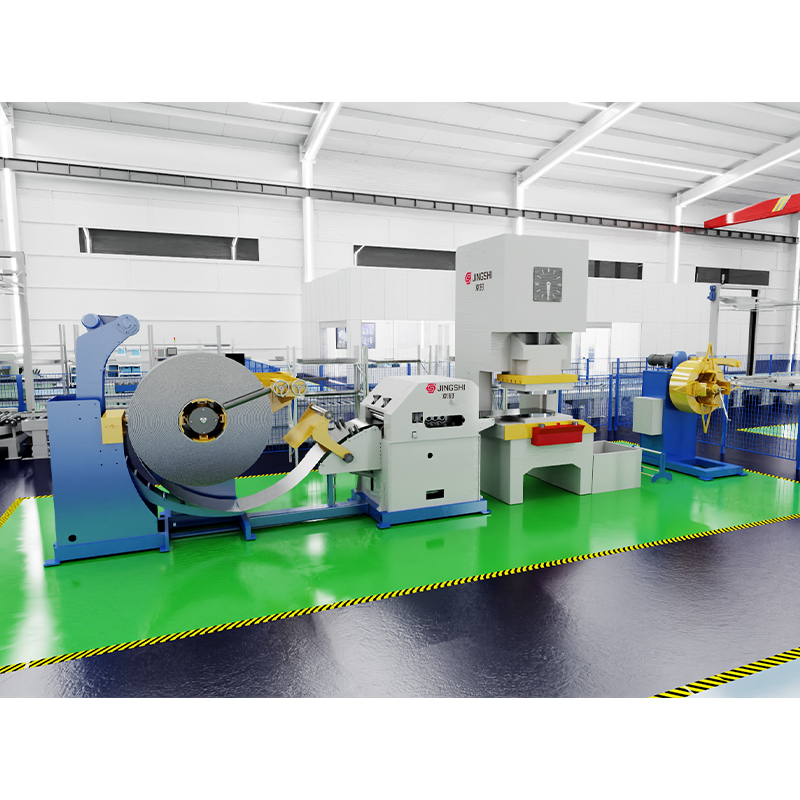 Hochgeschwindigkeits-3-in-1-Stanzlinie mit Abwickelhaspel, Richtmaschine und Zuführung Zur Verbindung von Coilhandling, Nivellierung und Pressenvorschub in einem kompakten Stanzlayout unterstützt diese 3-in-1-Servolinie kontinuierliches Stanzen mit präziser Vorschublänge. Produkt anzeigen →
Ein praktisches Wort zu Layout und Support
Eine Multi-Cut-Stanzlinie ist ein System, keine Liste von Maschinen. Die besten Ergebnisse werden erzielt, wenn die Phasen Spulen, Schlitzen, Nivellieren, Zuführen, Schneiden und Stapeln als ein Prozess konzipiert sind und wenn die Bediener Platz zum sicheren Einfädeln, Inspizieren, Wechseln der Messer und Entfernen von Schrott haben. Hier ist die Erfahrung vor Ort genauso wichtig wie die Ausstattungsspezifikation.
Wenn Sie eine neue Linie planen oder einen älteren Zuschnittprozess ersetzen, beginnen Sie mit dem Materialspektrum, den Zuschnittgrößen und dem nachgelagerten Arbeitsgang. Dann legen Sie die Grenze um diese Realität herum fest. Eine gut abgestimmte Multi-Cut-Stanzanlage kann ein Coil mit weniger Bearbeitungsschritten und gleichmäßigerer Ebenheit in fertige Platinen umwandeln, allerdings nur, wenn der Breitenbereich, die Richtqualität und die Umrüstroutine für die Arbeit geeignet sind.