JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Die Handhabung von Stahl wird manchmal als einfaches Transportproblem behandelt: Eine Platte auf einen Kran legen, ein Spule mit einem Gabelstapler bewegen, eine Maschine beschicken. Jeder, der schon einmal in einer Fertigungshalle gearbeitet hat, weiß es besser. Ein Bündel dünner Bleche kann sich unter seinem eigenen Gewicht verbiegen, ein schweres Blech kann schwingen, wenn der Schwerpunkt falsch eingeschätzt wird, und ein Coil kann sich zusammenschieben oder öffnen, wenn die Abwicklung beschleunigt wird. Handhabungsentscheidungen zeigen sich später auch in Form von Kratzern, Verbiegungen, Verdrehungen und inkonsistenter Ebenheit.
Gutes Stahlhandling verbindet drei Dinge: die Ladung, die Ausrüstung und den nächsten Prozessschritt. Es geht weniger darum, den größten Lifter zu kaufen, als vielmehr darum, die Methode an das Material, die Reichweite, die Oberfläche und den Rhythmus der Linie anzupassen.
Bilden Sie den Materialfluss ab, bevor Sie die Ausrüstung auswählen
Bevor Sie Kräne oder Vakuumheber vergleichen, gehen Sie den Weg einer Platte oder eines Coils durch das Gebäude ab. Wo kommt es an? Wie wird es gespeichert? Wird es vor dem nächsten Umzug geschnitten, nivelliert, gestanzt oder geformt? Bei jedem Transfer besteht ein erhöhtes Schadensrisiko und es entsteht ein Punkt, an dem Bediener eine Last von Hand erreichen, anheben, wenden oder positionieren müssen.
Eine einfache Materialflusskarte zeigt oft, dass der schwierigste Handhabungsschritt nicht der schwerste ist. Dabei kann es sich um ein dünnes Blech handeln, das sich beim Sauganheben durchbiegt, um einen Stapel öliger Zuschnitte, der verrutscht, oder um ein Coil, das präzise auf einem Abwickeldorn positioniert werden muss. Die folgende Tabelle ist ein praktischer Ausgangspunkt für die Anpassung der Handhabungsmethoden an die Materialform.
| Materielle Form | Typisches Handhabungsrisiko | Was zu überprüfen ist |
|---|---|---|
| Dünnes Blech | Verbiegen, Oberflächenkratzer, Saugkraftverlust | Polsterabdeckung, Blattsteifigkeit, Kantenunterstützung |
| Grobblech | Herabfallende Last, Quetschstellen, Kranüberlastung | Gewicht, Schwerpunkt, Hebepunkte, Nenntragfähigkeit |
| Coil | Kantenschäden, Spulenöffnung, unsichere Auszahlung | Spulen-Innen- und -Außendurchmesser, Gewicht, Dornkapazität, Stellfläche |
| Rohlinge ausschneiden | Stapelinstabilität, Öl, scharfe Kanten | Stapelhöhe, Griffart, persönliche Schutzausrüstung |
Es geht nicht darum, für jeden Umzug Papierkram zu erstellen. Es geht darum herauszufinden, wo ein Allzweck-Gabelstapler oder Laufkran akzeptabel ist und wo ein spezieller Heber, Manipulator oder eine Nivellierstufe die Arbeit sicherer und wiederholbarer macht.
Sicheres Heben beginnt bei der Last, nicht beim Heber
Jede Hebevorrichtung hat Grenzen, und diese Grenzen ändern sich je nach Form und Zustand der Last. Ein Vakuumheber, der bei sauberen, flachen, kaltgewalzten Blechen gut funktioniert, kann bei öligen, rostigen oder porösen Blechen Probleme haben. Eine Schlingenanordnung, die für einen symmetrischen Rohling stabil ist, kann für eine außermittige Schweißkonstruktion unsicher sein. Die erste Frage ist immer: Was genau wird aufgehoben und wie wird es ausbalanciert?
Gewicht, Gleichgewicht und Bindung
Bestätigen Sie das Ladungsgewicht, anstatt es anhand einer Zeichnung zu schätzen. Überprüfen Sie den Schwerpunkt, insbesondere bei asymmetrischen Platten und Bündeln. Verwenden Sie zugelassene Hebepunkte, Spreizbalken, sofern erforderlich, und für den Untergrund geeignete Anbaugeräte. Eine Kranlasttabelle ist kein Vorschlag; Es ist die Grenze zwischen einem kontrollierten Heben und einer fallengelassenen Last. Bei Spulen muss der Dorn oder die Hebemethode die Spule stützen, ohne dass Kanten gequetscht werden oder dass sich die Umhüllung löst.
Passen Sie den Griff an den Untergrund an
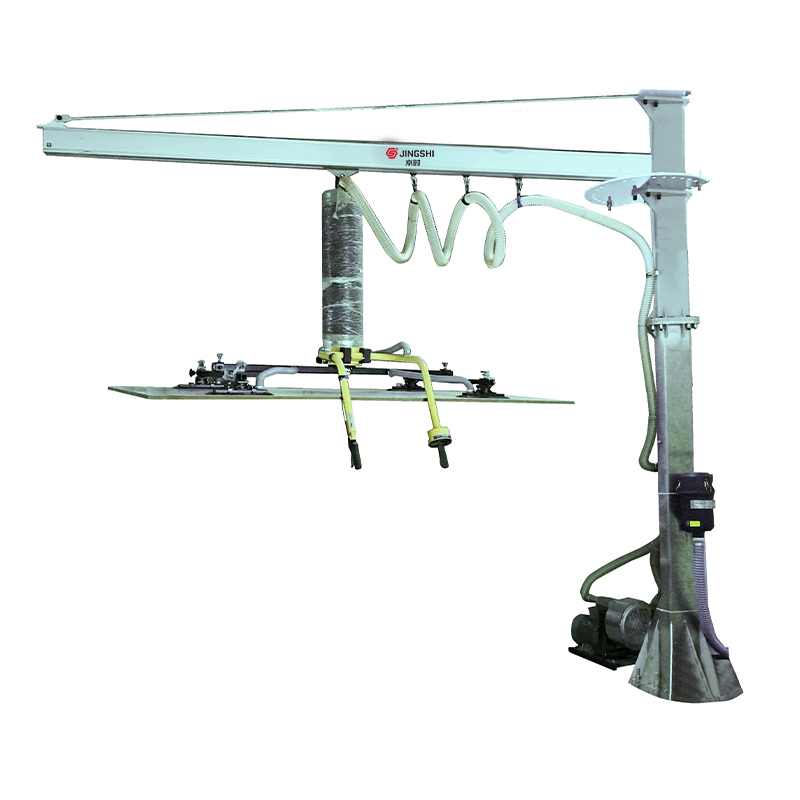
Vakuumheber sind für Bleche, Platten und Glas wertvoll, da sie die Oberfläche frei lassen und die manuelle Belastung verringern. Doch Saugnäpfe benötigen eine ausreichende Auflagefläche, eine saubere Dichtfläche und eine Vakuumreserve bzw. einen sicheren Halt im Falle einer Stromunterbrechung. Bediener sollten vor jedem Heben den Halt testen und wissen, was zu tun ist, wenn die Last zu rutschen beginnt. Wenn Vakuum nicht geeignet ist, können mechanische Klemmen, Hebebalken oder ein gut geplanter Kranhub die bessere Wahl sein.
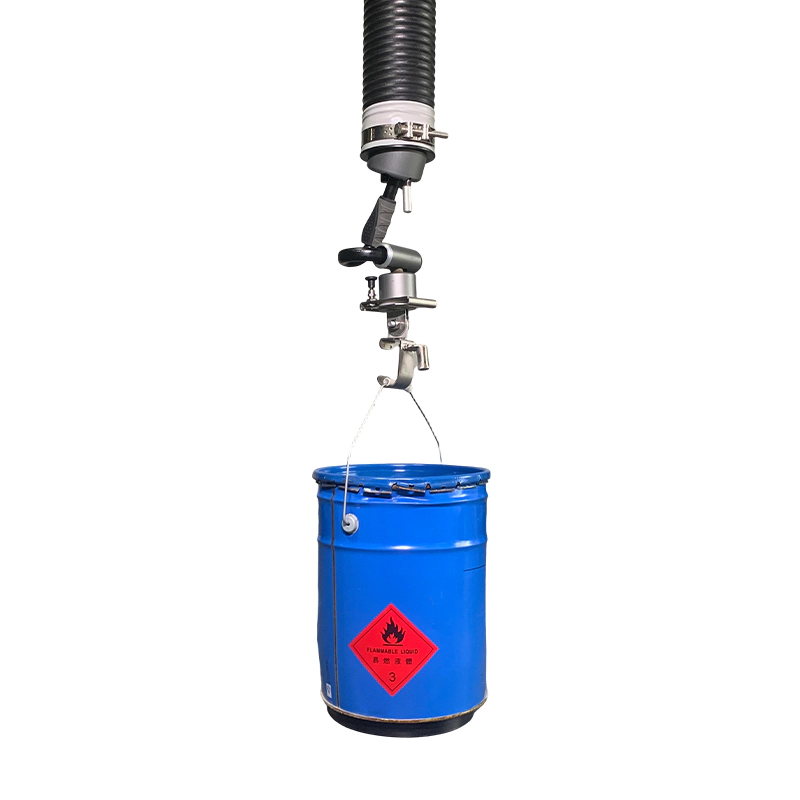
 Mobile Saugnapf-Vakuumhebemaschine für wiederholte Handhabung Der fahrbare Vakuumheber mit um 360° drehbarem Ausleger und modularem Saugkopf ermöglicht den Transport von Kartons, Beuteln, Fässern, Blechen und Glas durch eine Person. Produkt anzeigen →
Bei wiederholter Handhabung an einer Maschine oder Montagestation kann ein mobiler Vakuumheber oder ein Schwenkkran das Greifen, Verdrehen und manuelle Tragen reduzieren. Das Gerät sollte der natürlichen Bewegung des Bedieners folgen und ihn nicht dazu zwingen, in der Nähe des Geräts zu arbeiten.
Die Planheitskontrolle gehört in den Handlingplan
Stahl hört nicht auf, sich zu verändern, wenn er das Coil oder das Gestell verlässt. Interne Spannungen durch Walzen, Abkühlen und vorherige Bearbeitung können sich lösen, wenn ein Teil geschnitten, gestanzt oder lasergeschnitten wird. Ein Blech, das auf einer Palette flach aussieht, kann sich nach dem Schneiden verbiegen, was zu inkonsistenten Lücken an der Presse, schlechter Passung oder zusätzlicher Nacharbeit führt. Aus diesem Grund ist die Nivellierung häufig ebenso ein Handhabungsproblem wie ein Qualitätsproblem.
Eine Präzisionsrichtmaschine reduziert Krümmungen, Verdrehungen und Kantenwellen, indem sie das Material durch kontrollierte Rollen biegt. Es macht die nachgelagerte Zuführung vorhersehbarer und reduziert die Zeit, die Bediener mit dem Richten oder Aussortieren von Teilen verbringen. Die Auswahl sollte auf Materialqualität, Dickenbereich, Breite, Streckgrenze, erforderlicher Ebenheit und der Liniengeschwindigkeit basieren, die der Prozess unterstützen kann. Wenn keine Ebenheitstoleranz definiert wurde, definieren Sie diese, bevor Sie Maschinen vergleichen. ansonsten basiert jedes Zitat auf einer anderen Annahme.
Für Teams, die eine gemeinsame Referenz benötigen, ist dieser Leitfaden zu Toleranz der Blechebenheit ist ein nützlicher Ausgangspunkt für das Gespräch zwischen Produktions-, Qualitäts- und Ausrüstungslieferanten.
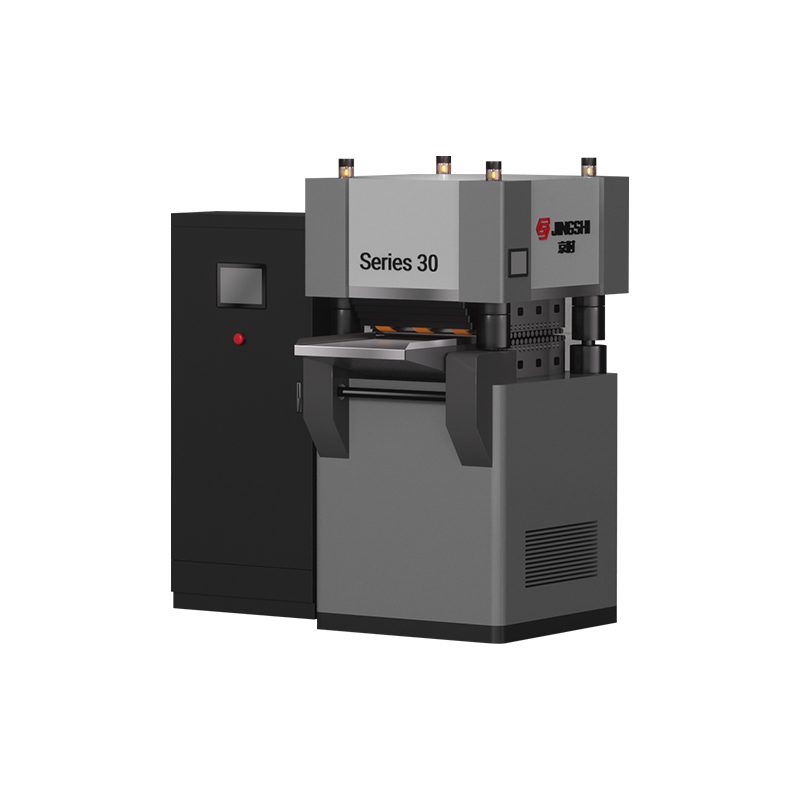
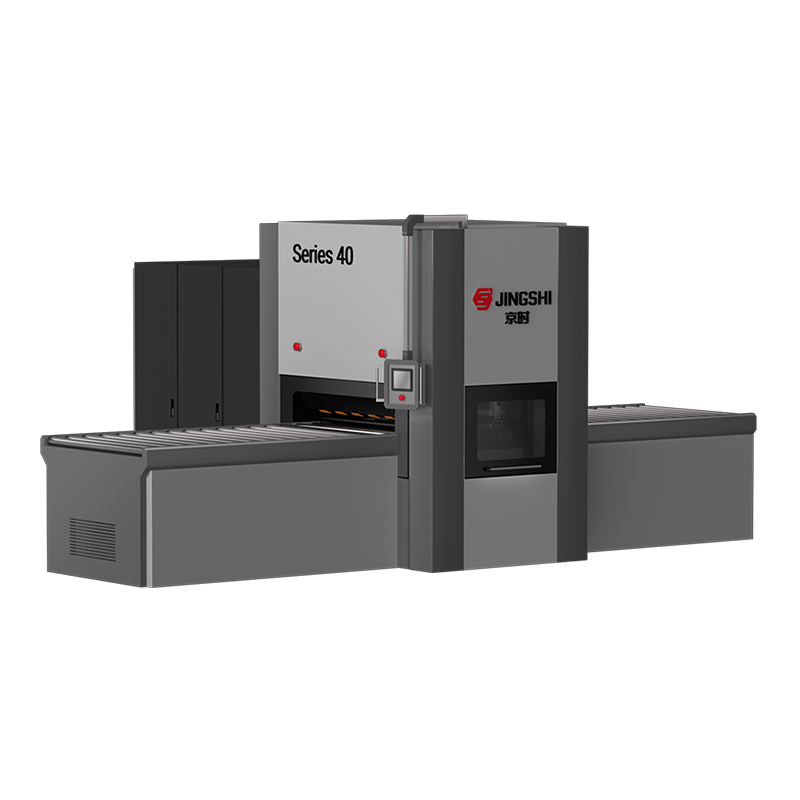
 Viersäulen-Hydraulik-Präzisionsrichtmaschine für Bleche Verarbeitet 0,8–5,0 mm dicke Bleche mit einer Genauigkeit von ±0,01–0,05 mm, 23 Rollen und HMI-Rezepten; Bewerten Sie die Übereinstimmung mit der Leitungsbelastung, der Zuführung und dem nachgeschalteten Fluss. Produkt anzeigen →
Unserer Erfahrung nach werden die stabilsten Ergebnisse erzielt, wenn die Richtmaschine als Teil des gesamten Ablaufs spezifiziert wird: wie das Blech geladen wird, wie es zugeführt wird, wie es gemessen wird und wie es zur nächsten Station bewegt wird. Eine Maschine, die im Einzeltest gut abschneidet, aber nicht in den Linienrhythmus passt, wird schnell zum Flaschenhals.
Coil-Handling: Denken Sie vom Abwickler bis zum ersten Schnitt
Eine Spule ist nicht nur ein schweres Paket. Es speichert Energie, und diese Energie muss beim Laden, Einfädeln und Abwickeln kontrolliert werden. Abwickelhaspel, Richtmaschine, Feeder, Schlaufe und Schneid- bzw. Stanzstation bilden ein System. Wenn ein Element zu klein oder schlecht synchronisiert ist, markiert die Linie möglicherweise die Oberfläche, verliert die Ausrichtung oder führt zu Durchhang, der die Bediener gefährdet.
Die Zeilensynchronisation ist wichtiger als die Schlagzeilengeschwindigkeit
Eine Coil-Linie, die schneller läuft als die Presse oder der Laser, kann zu Unterbrechungen der Zuführung und einer inkonsistenten Teilequalität führen. Eine zu langsame Linie kann zu unnötigen manuellen Eingriffen zwischen den Vorgängen führen. Das praktische Ziel ist ein reibungsloser, kontinuierlicher Ablauf in der Geschwindigkeit, die der nachgelagerte Prozess akzeptieren kann. Das bedeutet, dass das Gewicht und der Außendurchmesser des Coils, die Dornkapazität, der Durchmesser der Richtwalze, die Vorschubgenauigkeit, die Schleifensteuerung und der für den Wartungszugang benötigte Platz überprüft werden müssen.
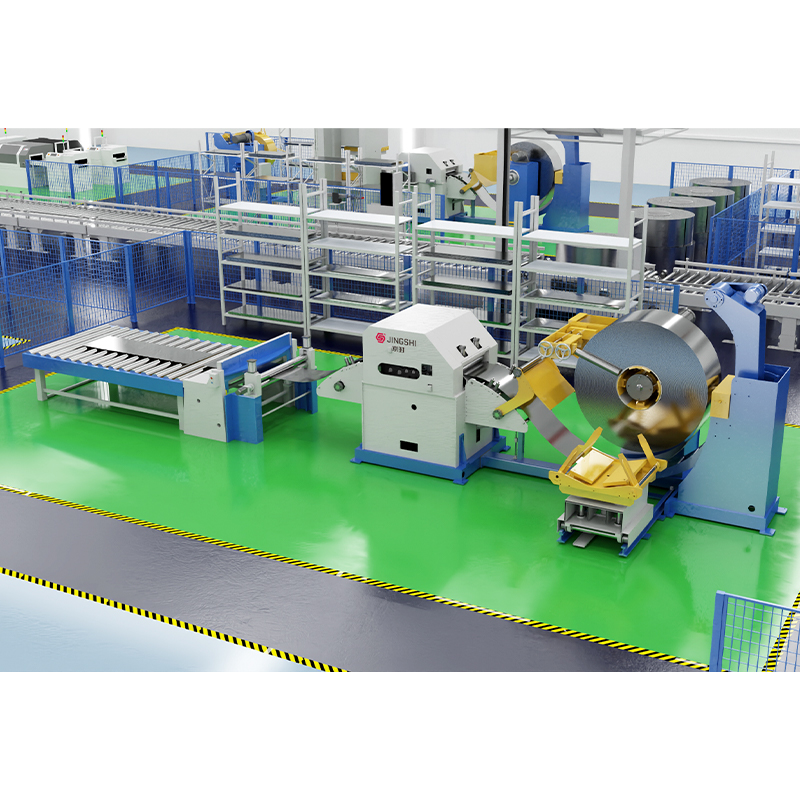 Hochpräzise Abwickelhaspel-Richtvorrichtung, Zuführung und Querteilanlage Integriert Abwickeln, Nivellieren, Servovorschub und Scheren für Aluminium- und Edelstahlspulen; Überprüfen Sie das Spulengewicht, die Vorschubgenauigkeit, die Schleifensteuerung und den Rhythmus der Pressenlinie. Produkt anzeigen →
Bei Automobil- und Präzisionsstanzarbeiten muss die Spulenhandhabung häufig enge Toleranzen und eine hohe Wiederholgenauigkeit unterstützen. Die Anwendungsanforderungen können sich stark von denen einer allgemeinen Fertigungswerkstatt unterscheiden, daher ist es hilfreich, diese zu überprüfen Anwendung von Automobil- und Motorradteilen Anforderungen frühzeitig, bevor das Linienlayout festgelegt ist.
Hebezeuge rund um die Linie
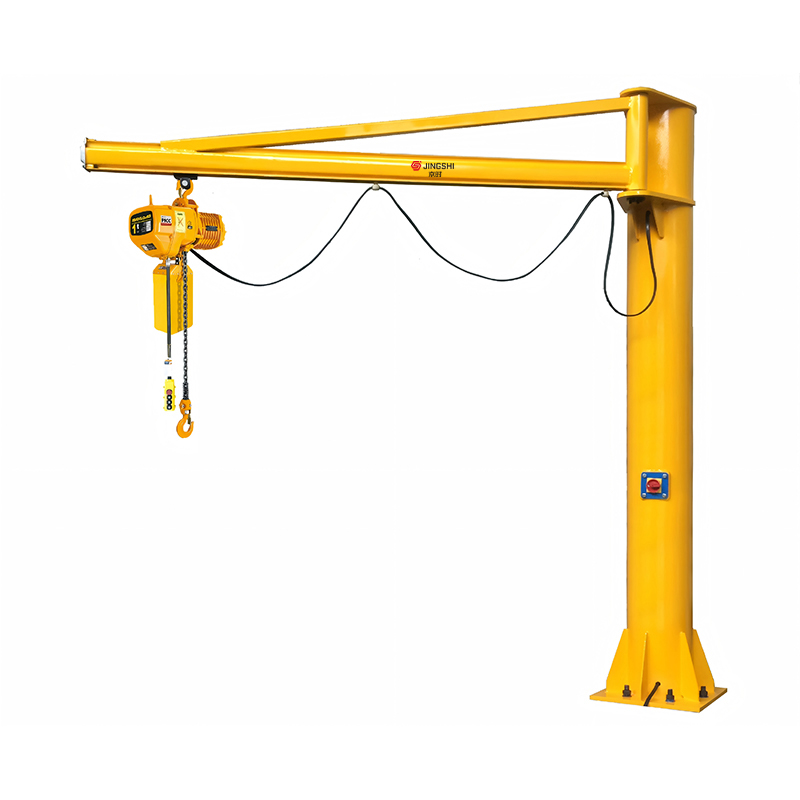
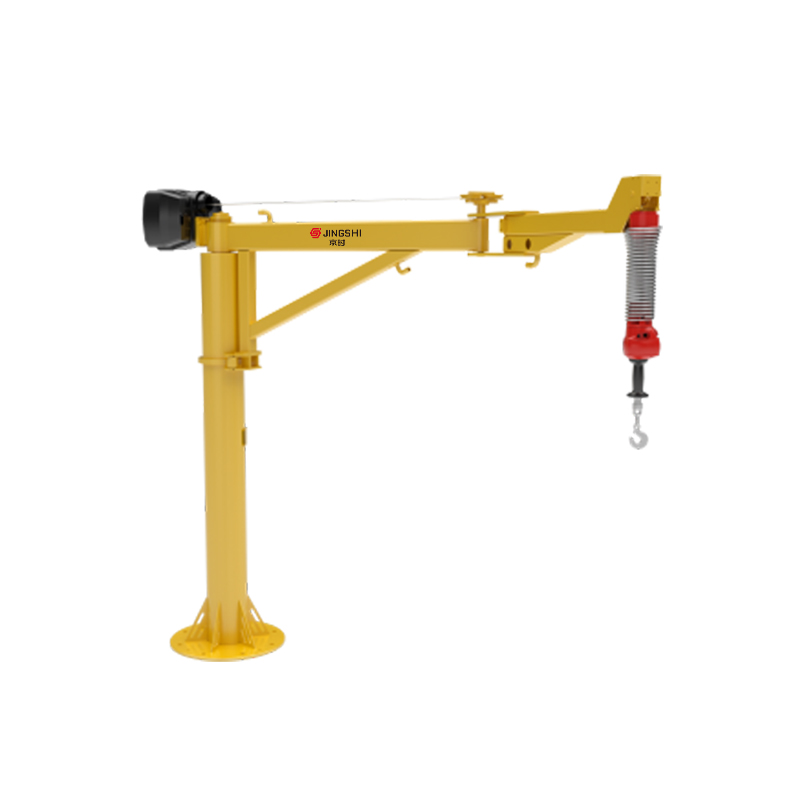
Es gibt kein einzelnes Hebegerät, das jede Stahlhandhabungsaufgabe abdeckt. Laufkräne sind effizient für lange Verfahrwege und schwere Lasten. Schwenkkrane sorgen für eine schnelle Abdeckung einer Arbeitszelle. Gelenkarmkrane können in Bereiche vordringen, in denen ein Standardausleger unhandlich ist. Kraftunterstützte Manipulatoren helfen einem Bediener, ein Teil zu positionieren, ohne das volle Gewicht zu tragen. Vakuumheber handhaben Bleche, Platten und andere nicht poröse Oberflächen, wenn die Becheranordnung zur Last passt.
Wählen Sie nach Reichweite, Grundfläche und Häufigkeit
- Verwenden Sie einen freistehenden Auslegerkran oder einen Klapparmkran, wenn der Arbeitsbereich eine örtliche Abdeckung erfordert, ohne dass ein dauerhafter Kranweg erforderlich ist.
- Verwenden Sie einen an der Wand montierten Ausleger, wenn die Stellfläche knapp ist und die Reichweite durch die Gebäudestruktur unterstützt werden kann.
- Verwenden Sie einen Manipulator für sich wiederholende Positionierungs-, Dreh- oder Montageaufgaben, bei denen der Bediener das Teil von Hand führen muss.
- Verwenden Sie einen Vakuumheber, wenn die Oberfläche geeignet ist und die Priorität darin besteht, die Oberseite der Platte freizuhalten und Markierungen zu vermeiden.
Das Layout ist Teil der Auswahl. Ein Heber, der einen Gang blockiert, den Bediener zwingt, rückwärts zu gehen oder das Lagerregal nicht erreichen kann, wird unter Produktionsdruck umgangen. Markieren Sie die Aufnahme- und Abstellbereiche, halten Sie den Fahrweg frei und stellen Sie sicher, dass der Steuergriff aus einer natürlichen Stehposition heraus erreichbar ist.
Tägliche Gewohnheiten, die Mensch und Material schützen
Die Ausrüstung allein macht den Umgang mit Stahl nicht sicher. Die Routinen rund um die Ausrüstung schon. Eine kurze Kontrolle vor der Schicht und ein klarer Hebeplan verhindern viele Probleme, die zu Verletzungen oder Materialschäden führen.
- Überprüfen Sie Schlingen, Haken, Ketten, Saugnäpfe, Schläuche und Steuerschalter vor dem ersten Heben.
- Bestätigen Sie das Gewicht und die Balance der Ladung, insbesondere wenn eine Platte oder ein Coil geschnitten oder neu gebündelt wurde.
- Testen Sie den Vakuumgriff und prüfen Sie, ob das Vakuummessgerät stabil bleibt, bevor Sie die Last bewegen.
- Halten Sie Hände, Füße und lose Kleidung von Quetschstellen und Fahrwegen fern.
- Verwenden Sie einen Kantenschutz und eine ordnungsgemäße Stapelung, damit das gelagerte Material nicht verrutscht oder herunterfällt.
- Halten Sie an und melden Sie ungewöhnliche Geräusche, Abweichungen, Durchhängen oder Oberflächenschäden, anstatt diese zu umgehen.
Die Schulung sollte beinhalten, was nicht gehoben werden darf und wie man hebt. Bediener benötigen die Befugnis, einen Auftrag zu unterbrechen, wenn die Ladung instabil erscheint oder das Anbaugerät nicht geeignet ist. Diese Kultur ist wertvoller als jedes einzelne Gerät.
Auswahl eines Stahlhandhabungspartners
Das beste Lieferantengespräch beginnt mit dem Material und dem Prozess, nicht mit einer Katalogseite. Berücksichtigen Sie den Dickenbereich, die Spulengröße, die Teilegröße, die Ebenheitsanforderung, die Liniengeschwindigkeit und die verfügbare Stellfläche. Fragen Sie, wie die Hebemethode in die Nivellierungs- oder Spulenlinie integriert wird, wie die Bediener geschult werden und welche Ersatzteile und Serviceunterstützung nach der Inbetriebnahme verfügbar sind.
Ein praktischer Partner fragt nach dem Weg, den der Stahl nimmt, und zeigt auf, wo eine einfachere Methode ausreichen könnte. Das ist der Ansatz, den wir bevorzugen: Lösen Sie das Handhabungsproblem dort, wo es tatsächlich auftritt, sei es ein Hebegerät, eine Richtmaschine oder eine koordinierte Coil-Linie. Wenn die Last, die Maschine und die Menschen zusammen betrachtet werden, ist die Handhabung von Stahl mehr als nur Bewegung. Es wird zu einem kontrollierten, wiederholbaren Teil der Produktion.