JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Eine Laserschneidanlage gehört zu den Investitionen, die auf dem Angebotsblatt einfach aussehen, aber von Tag zu Tag interessanter werden. Anstatt Bleche von Hand zu stapeln, eine Presse zu beladen und jedes Mal, wenn sich eine Kontur ändert, für eine Matrize zu bezahlen, zieht die Linie Material direkt von einer Spule, glättet es und schneidet fertige Rohlinge mit einem Laser, der nie nachgeschärft werden muss. Bei Anlagen mit gemischten Chargen und häufigen Modellwechseln zeigt sich dieser Unterschied bereits im ersten Produktionsmonat.
Da wir Richt- und Coilbearbeitungsanlagen konstruieren und bauen, stellen sich uns immer wieder die gleichen praktischen Fragen: Was steckt eigentlich in der Linie, woher kommt die Platinenqualität und wann ist diese Maschine die falsche? Im Folgenden gehen wir diese Fragen in der Reihenfolge durch, in der sie normalerweise in einer Projektbesprechung auftauchen.
Was ist eine Laser-Blanking-Linie?
Bei einer Laserschneidanlage handelt es sich um ein vom Coil beschicktes Produktionssystem, das Bandmaterial mithilfe eines Lasers anstelle einer Pressmatrize in fertige flache Platinen umwandelt. Das Coil wird abgewickelt, ausgerichtet und als Endlosband einer Schneidstation zugeführt, wo ein oder mehrere Laserköpfe die Teilekontur nachzeichnen. Das Restgitter wird vereinzelt, zerkleinert und abtransportiert, während die fertigen Zuschnitte am Ausgang automatisch gestapelt werden.
Der Kern des Konzepts besteht darin, dass der Würfel nun ein Programm ist. Der Wechsel von einem Teil zum anderen erfordert das Laden einer neuen Verschachtelungsdatei und nicht das Herausnehmen eines Matrizensatzes aus einer Presse. Dieser einzige Unterschied verändert die Art und Weise, wie ein Werk kleine und mittlere Chargen plant.
Da die Schneidstation nicht die Kraft einer mechanischen Presse benötigt, werden Laserschneidanlagen normalerweise oberirdisch installiert. Es gibt keine Pressegrube und keine besonderen Fundamentarbeiten, sodass die Linie in einem Standard-Logistikgebäude untergebracht und später mit weitaus weniger Aufwand umgestaltet werden kann.
Typische Materialien sind Weichstahl, hochfeste und fortschrittliche hochfeste Stähle sowie Aluminium in verschiedenen Stärken. Das Verfahren eignet sich für Struktur- und Karosserieteile im Automobilbereich, Gerätetafeln, Aufzugskomponenten, Elektrogehäuse und andere flache Teile, bei denen Konturflexibilität wichtiger ist als bloße Hübe pro Minute. Wenn Sie sich den Prozess Schritt für Schritt genauer ansehen möchten, hat unser Team einen Hintergrundartikel geschrieben Spulengespeistes Laserschneiden Das deckt die Vorteile und die dahinter stehenden Setup-Entscheidungen ab.
Innerhalb der Linie, Stufe für Stufe
Jede Laserschneidlinie ist eine Kette von Stationen, und jede einzelne kann die Genauigkeit der dahinter liegenden Station beeinflussen oder beeinträchtigen. Eine typische Konfiguration wird in dieser Reihenfolge ausgeführt:
- Abwickelhaspel mit Spulenwagen, Dorn und hydraulischer Expansion, der das Material unter kontrollierter Spannung abwickelt.
- Schäler und Einfädler führen den Streifen in die Linie, ohne die Oberfläche zu markieren.
- Präzisionsrichtmaschine, die das Band durch abwechselndes Biegen der Walzen bearbeitet, um Spulensatz, Querstreben und innere Spannungen zu entfernen.
- Schleife oder Akkumulator, der die kontinuierliche Abwickelgeschwindigkeit vom Start-Stopp-Rhythmus des Schneidens entkoppelt.
- Servo-Vorschub- und Messrollen positionieren das Band innerhalb eines Bruchteils eines Millimeters der programmierten Schnittlinie.
- Laserschneidstation mit Rauchabsaugung, Schutzglas und darunter liegendem Schlacke- oder Schrottförderer.
- Schrottzerkleinerer plus Stapelung oder Teileentnahme per Roboter am Ausgang.
Zwei dieser Stationen verdienen mehr Aufmerksamkeit, als sie normalerweise in einer Spezifikationstabelle erhalten: die Richtmaschine und der Vorschub. Ein Laser schneidet, was er sieht, sodass jede Welle, Drehung oder jedes Spannungsmuster, das am Schneidkopf ankommt, stromabwärts zu einer Dimensionsänderung wird.
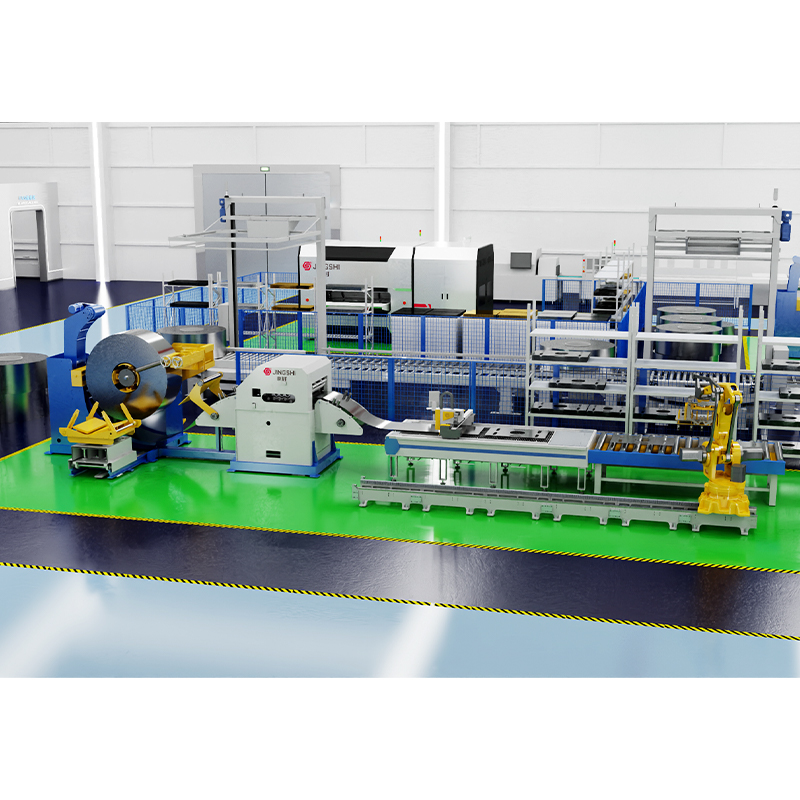 Abwickel-Nivellier-Laserschneidlinie Die integrierte Abwickel-, Nivellierungs- und Laserschneidlinie von JingShi macht Matrizen überflüssig. Verfügt über eine intelligente Verschachtelung, um die Materialausnutzung um 8–15 % zu steigern. Produkt anzeigen →
Unsere Abwickel-, Nivellierungs- und Laserschneidelinie folgt dieser Architektur und integriert Abwickelhaspel, Präzisionsrichtmaschine, Servovorschub und Laserschneidstation in einer Steuerplattform, sodass Geschwindigkeit, Spannung und Schnittparameter koordiniert bleiben, anstatt sich gegenseitig zu bekämpfen.
Warum Ebenheit und Stressabbau an erster Stelle stehen
Die Spule ist niemals flach, wenn sie ankommt. Es trägt einen Spulensatz vom Aufwickeln, eine Armbrust vom Schlitzen und ein fixiertes Spannungsmuster vom Rollen. Wenn diese Defekte den Laser erreichen, gehen drei Dinge gleichzeitig schief: Die Brennweite verschiebt sich, die Qualität der Schnittfuge ändert sich und Teile, die auf dem Bett akzeptabel aussahen, verdrehen oder verbiegen sich, sobald die Kontur freigegeben wird.
Aus diesem Grund gehört die Präzisionsnivellierung in die Linie und nicht als separater Vorgang vorgelagert. Durch abwechselndes Biegen über die Streckgrenze des Materials hinaus wird die Spannung gleichmäßig über die Dicke verteilt, sodass ein Rohlingsschnitt anschließend so flach bleibt, wie er am Ausgang der Richtmaschine gemessen wurde.
Über die hydraulische Nivellierung sind wir zur Coil-Verarbeitung gekommen, und dieser Hintergrund prägt die Art und Weise, wie wir eine Stanzlinie spezifizieren. Unsere hydraulischen Präzisionsrichtmaschinen reichen von einem Hochleistungsrahmen der 40er-Serie und einer intelligenten Vier-Säulen-Plattform der 50er-Serie über eine Konfiguration der 60er-Serie für dicke Bleche bis hin zu einer 80er-Serie für ultrapräzise Arbeiten. Die gleiche Rollenkassettendisziplin, d. h. kontrolliertes Eindringen, schnelle Rollenwechsel und enge Parallelität, überträgt sich auf den Nivellierungsabschnitt einer Coil-Linie.
Laserschneiden, Stanzschneiden und Zuschnitt im Vergleich
Bei den meisten Projekten werden mindestens drei Routen miteinander verglichen: eine Pressenlinie mit einer speziellen Matrize, eine Laserschneidelinie und eine Ablänglinie, die rechteckige Bleche produziert. Die Kompromisse sehen so aus:
| Rücksichtnahme | Stanzen von Stanzformen | Laserschneidlinie | Zuschnittlinie |
|---|---|---|---|
| Werkzeuge | Ein Würfel pro Teil | Keine, nur Programme | Nur Blade-Setup |
| Umstellung | Werkzeugwechsel, oft stundenlang | Protokoll, neue Verschachtelungsdatei | Minuten |
| Konturfreiheit | Begrenzt durch die Matrize | Nahezu jede Kontur | Gerade Schnitte |
| Materialverwertung | Feste Schrottzulage | Verbessert durch Verschachtelung | Hoch für Rechtecke |
| Ausgabe | Am höchsten bei langen Läufen | Stark bei gemischten Chargen | Hoch für flache Laken |
| Infrastruktur | Pressgrube und schweres Fundament | Oberirdische Installation | Oberirdische Installation |
Das Muster gilt: Matrizen gewinnen bei sehr langen Auflagen einer Form, eine Laserschneidanlage gewinnt, wenn sich die Formen ändern und der Ausschuss minimiert werden muss, und eine Ablänganlage gewinnt, wenn das Teil ein Rechteck ist und die Volumina groß sind.
Wenn eine andere Leitungskonfiguration besser passt
Nicht jede Anlage benötigt einen Laser im Kreislauf, und der Verkauf eines solchen an eine Fabrik, die Rechtecke schneidet, wäre technisch schlecht. Wenn Ihre Teile weitgehend rechteckig sind, liefert eine hochpräzise Abwickel-, Richt- und Zuführlinie eine Coil-to-Blech-Produktion mit hoher Geschwindigkeit, bei geringeren Investitionen und einfacherer Wartung.
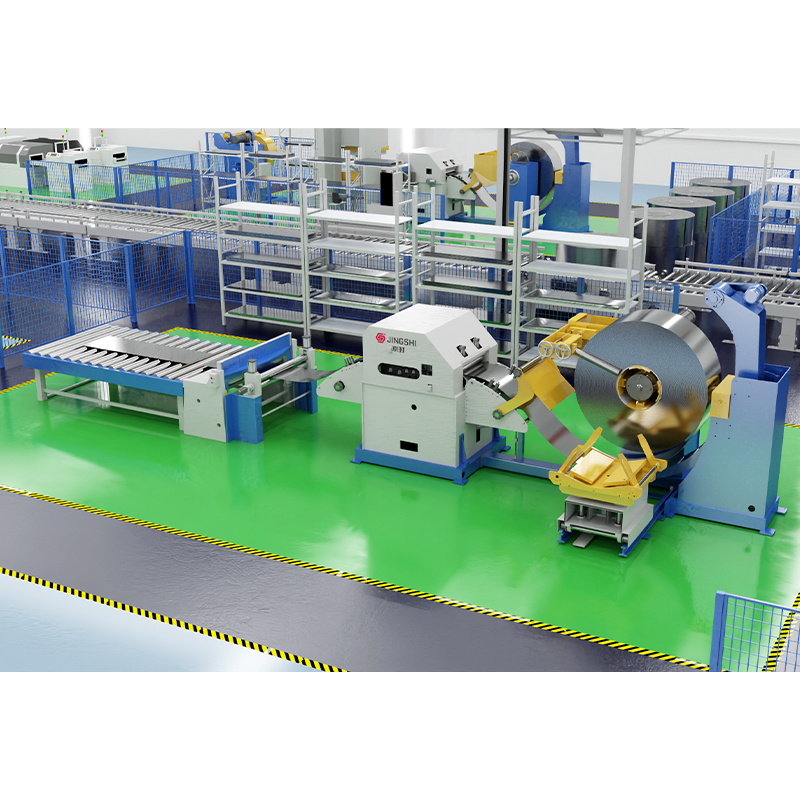 Hochpräziser Abwickelhaspel-Glättwerks-Feeder und CTL-Linie Steigern Sie die Effizienz mit unserer automatisierten Abwickel-, Richt- und Zuführungslinie zum Ablängen. Mit Siemens PLC-Servovorschub für eine Genauigkeit von ±0,5 mm. Holen Sie sich ein kostenloses Angebot. Produkt anzeigen →
Wenn es beim nächsten Prozess um das Stanzen statt flacher Rohlinge geht, entfernt ein direkt an die Presse angeschlossenes 3-in-1-Gerät aus Abwickelhaspel, Richtmaschine und Servovorschub den Zwischenstapel vollständig. Die richtige Antwort hängt immer von der Teilegeometrie, dem Chargenmuster und davon ab, ob die Ebenheit gewährleistet sein muss.
Eine praktische Auswahl-Checkliste
Wenn Sie Angebote vergleichen, fordern Sie diese Punkte schriftlich an, denn sie bestimmen die tatsächliche Leistungsfähigkeit weitaus mehr als die Schlagzeile der Schnittgeschwindigkeit:
- Spulenbreite, Innen- und Außendurchmesser sowie maximales Spulengewicht, das die Abwickelhaspel tragen kann.
- Dickenbereich und Materialqualitäten, einschließlich der in der Berechnung verwendeten Streckgrenzenannahmen.
- Erforderliche Ebenheit nach dem Nivellieren, ausgedrückt in I-Einheiten oder Millimetern pro Meter.
- Schnitttoleranz und Wiederholgenauigkeit über eine ganze Schicht hinweg, nicht an einem einzigen polierten Teststück.
- Laserleistung, Schneidkopfkonfiguration und welche Materialien bei der Abnahme tatsächlich geschnitten wurden.
- Nesting-Software, Common-Line-Schneiden und wie Ausschuss getrennt und entfernt wird.
- Liniengeschwindigkeit inklusive Beschleunigung und Verzögerung sowie eine realistische Zykluszeit pro Teil.
- Stapelmethode, Rohlinggewicht und wie Teile zum nächsten Prozess gelangen.
- Ersatzteilliste, Rollenüberholungsintervall und Fernunterstützungsmöglichkeit.
Handhabung von Coils und Rohlingen rund um die Linie
Eine Schneidlinie leistet nur so gut wie der Materialfluss um sie herum. Das Laden von Coils, das Entfernen von Restgittern und das Bewegen gestapelter Zuschnitte sind Aufgaben, die stillschweigend Arbeit verschlingen und Schaden anrichten, wenn sie bei der Layoutplanung ignoriert werden.
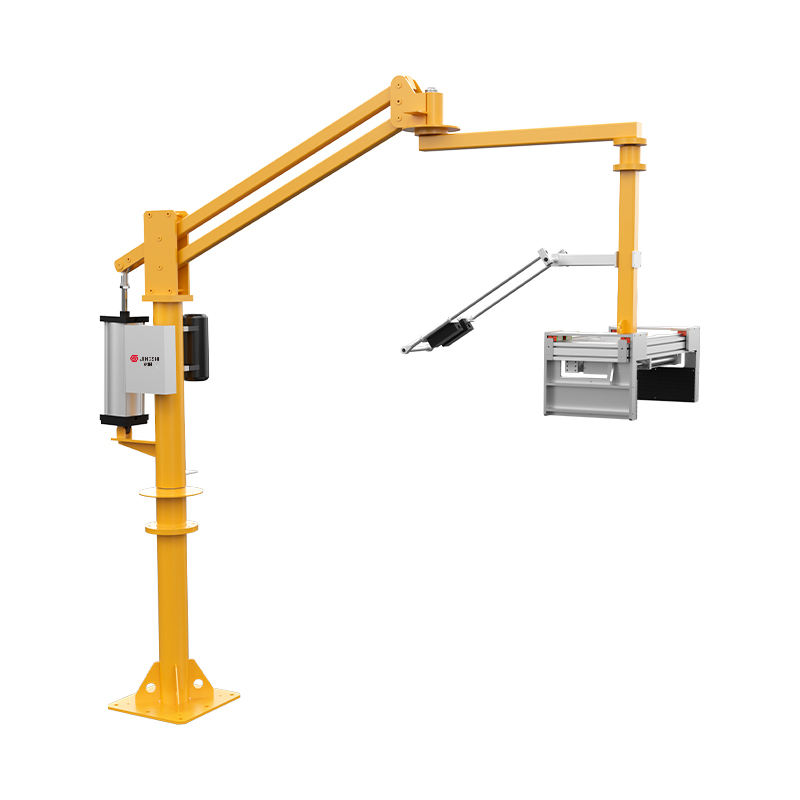
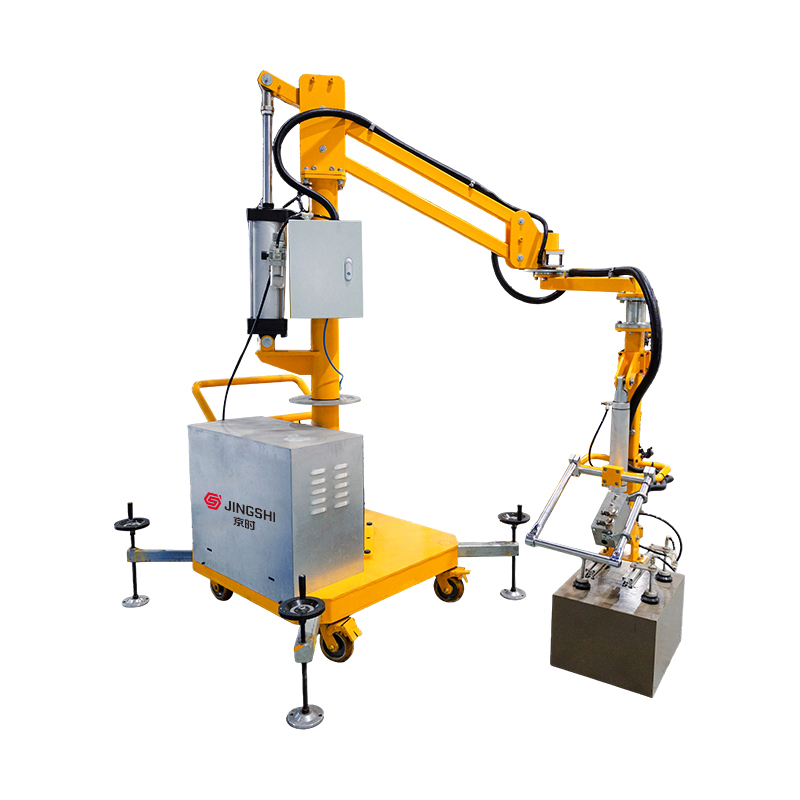
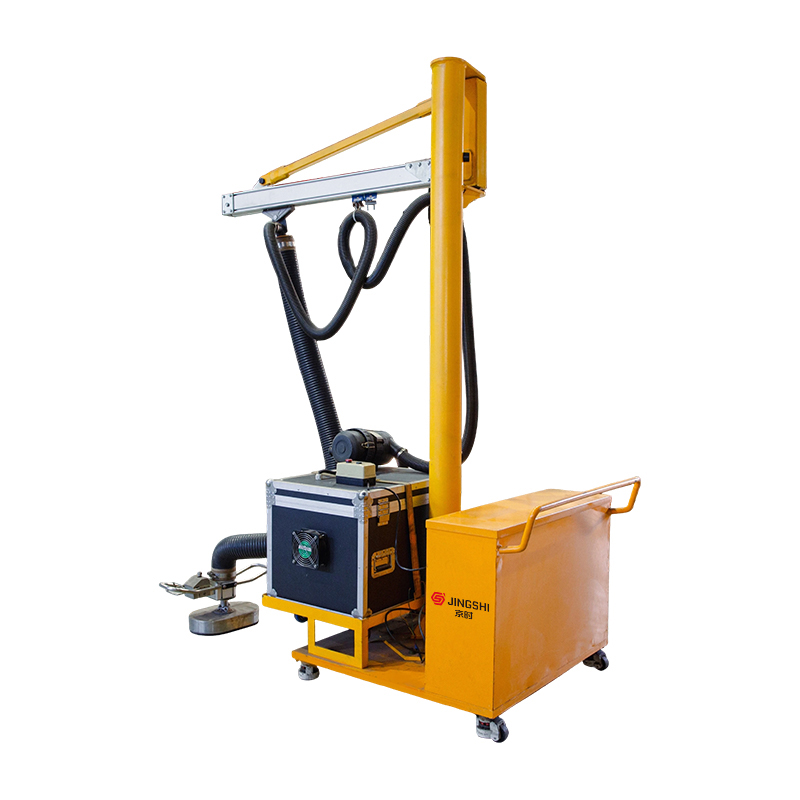 Mobile Saugnapf-Hebemaschine Der Transport schwerer Lasten zwischen mehreren Arbeitsstationen sollte nicht bedeuten, dass jedes Mal die gesamte Maschinenkonfiguration verschoben werden muss. Die mobile Saugnapf-Hebemaschine von JINGSHI basiert auf... Produkt anzeigen →
Mit einer mobilen Saugnapf-Hebemaschine beispielsweise kann ein Bediener Bleche und Zuschnitte bewegen, ohne die Oberfläche zu berühren, was sichtbare Teile schützt und das Risiko von Kantenverletzungen verringert. Vakuumheber, Schwenkkrane, Klapparmkrane und kraftunterstützte Manipulatoren spielen alle die gleiche unterstützende Rolle: Sie halten das Material in Bewegung, während die Linie weiter schneidet.
Arbeiten Sie mit einem Partner zusammen, der sich mit Flachheit auskennt
Suzhou JingShi Intelligent Equipment Co., Ltd. wurde 2016 gegründet und baut hydraulische Präzisionsrichtmaschinen und intelligente Coil-Verarbeitungslinien sowie die dazugehörigen Handhabungsgeräte. Unser Team vereint mechanisches Design, Hydrauliktechnik und Automatisierungssteuerung – genau die Kombination, die eine Stanzlinie erfordert.
Jede Maschine wird vor dem Versand in unserem 2.557,97 Quadratmeter großen Werk zusammengebaut und getestet, wobei Ebenheitsgenauigkeit, Leistung unter Last und Geräuschentwicklung überprüft werden. Unsere Ausrüstung bedient Automobilteile, Präzisionsbleche, Aufzugskomponenten, landwirtschaftliche Maschinen, Sägeblätter, Präzisionsstanzen, Profilherstellung und Elektroanwendungen – Branchen, in denen ein flacher, spannungsfreier Rohling der Ausgangspunkt für alles nachgelagerte ist. Sie können sich unser gesamtes Sortiment ansehen Präzisionsnivellierungs- und Coilbearbeitungsgeräte jederzeit.
Eine Laserschneidanlage ist keine Maschine, die man allein wegen der Schnittgeschwindigkeit kauft. Dabei handelt es sich um eine Entscheidung über die Chargenflexibilität, die Materialausbeute, die Stellfläche und darüber, wie viel Wartung Ihr Werk in den nächsten zehn Jahren durchführen möchte.
Wenn Sie über diese Entscheidung nachdenken, senden Sie uns Ihre Materialqualitäten, den Dickenbereich und eine oder zwei Zeichnungen der von Ihnen zugeschnittenen Teile. Wir sagen Ihnen, wo die Nivellierung festgelegt werden muss, wo der Laser seinen Platz verdient und wo eine einfachere Linie ehrlich gesagt besser wäre.