JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Die Automatisierung der Metallverarbeitung wird normalerweise als eine Geschichte der Robotik beschrieben, aber jeder, der eine ganze Schicht an einer Coil-Linie verbracht hat, weiß, dass das nur die halbe Miete ist. Der Arm am Ende der Leitung ist selten das Problem. Die eigentliche Arbeit besteht darin, das Blech flach zu halten, den Vorschub gleichmäßig zu halten und das Material sicher von einer Station zur nächsten zu transportieren, Stunde für Stunde und Schicht für Schicht.
Seit 2016 hat unser Team in Suzhou hydraulische Präzisionsrichtmaschinen, Coil-Richtlinien und Werkstatthebegeräte für Hersteller in den Bereichen Automobilteile, Präzisionsbleche, Aufzugskomponenten, Landmaschinen, Sägeblätter, Präzisionsstanzen, Profilherstellung und Elektroanwendungen entwickelt, gebaut und in Betrieb genommen. Wir sind eher Maschinenbauer als Softwareanbieter und verbringen unsere Zeit mit Ebenheitstoleranzen, Vorschubgeschwindigkeiten und Hydraulikkreisläufen. Was folgt, ist ein praktischer Überblick darüber, wo sich die Automatisierung in der Metallverarbeitung wirklich lohnt.
Was die Automatisierung der Metallverarbeitung wirklich abdeckt
Es ist hilfreich, das Thema in drei Ebenen zu unterteilen, da jede Ebene auf unterschiedliche Weise scheitert und jede Ebene normalerweise von einer anderen Person in der Fabrik verfochten wird. Wenn man sie als ein einziges Projekt behandelt, gehen Budgets und Erwartungen oft schief.
Die erste Ebene ist die Prozesskontrolle. Programmierbare Steuerungen, Mensch-Maschine-Schnittstellen, Servoventile und Sensoren entscheiden darüber, wie viel Kraft eine Richtmaschine ausübt, wie weit ein Vorschubgerät vorgeschoben wird und wann die Linie stoppt. Bei einer Präzisionsrichtmaschine sorgt diese Schicht dafür, dass die Walzenposition, der Spalt und der Druck vom ersten bis zum letzten Teil einer Schicht wiederholbar bleiben. Wenn es schwach ist, kompensieren die Bediener dies manuell, und die Qualität schwankt mit der Person, die am Panel steht.
Die zweite Ebene ist der Materialfluss: Abwickeln, Richten, Zuführen, Schneiden und Stanzen in einer kontinuierlichen Abfolge. Durch die Automatisierung entfällt die doppelte Handhabung, die Umrüstzeiten werden verkürzt und die Ausgabe wird vorhersehbar, anstatt davon abhängig zu sein, wie schnell jemand den nächsten Rohling laden kann.
Die dritte Ebene ist das Handling und Heben, das alles vom Entladen einer Lieferung bis zum Ablegen eines fertigen Teils auf einer Palette umfasst. Es ist die am wenigsten glamouröse Schicht und oft diejenige, die darüber entscheidet, ob ein Geschäft die Geschwindigkeiten erreichen kann, zu denen seine Maschinen fähig sind.
| Schicht | Typische Ausrüstung | Das Problem wird dadurch behoben |
|---|---|---|
| Prozesskontrolle | SPS, HMI, Servoventile, Sensoren | Druckdrift, Vermutungen, Ebenheitsschwankungen |
| Materialfluss | Abwickelhaspel, Richtmaschine, Servovorschub, Schere, Laser | Doppelte Handhabung, langsame Umstellung, unvorhersehbare Ausgabe |
| Handhabung und Heben | Auslegerkrane, Gelenkarmkrane, Manipulatoren, Vakuumheber | Ermüdung, Kratzer auf der Oberfläche, Hebeverletzungen |
Die meisten enttäuschenden Automatisierungsprojekte, bei denen wir um Hilfe gebeten werden, sind nicht auf der obersten Ebene gescheitert. Sie ließen eine der anderen aus und die Leitung lieferte nie den Preis, zu dem sie verkauft wurde.
Warum die Nivellierung darüber entscheidet, ob der Rest der Linie funktioniert
Innerer Stress ist unsichtbar, bis er den nächsten Prozess erreicht. Eine Spule, die auf dem Gestell akzeptabel aussieht, kann mit einem Laser eine breitere Schnittfuge schneiden, sich nach dem Schweißen verformen, in einer Stanzform zurückfedern oder nach dem Lackieren Welligkeit aufweisen. Aus diesem Grund produziert eine Automatisierung, die eine Linie beschleunigt, ohne die Ebenheit zu kontrollieren, einfach schneller Ausschuss. Ebenheit ist nicht kosmetisch; Es ist das Fundament, auf dem der Rest der Toleranzkette steht.
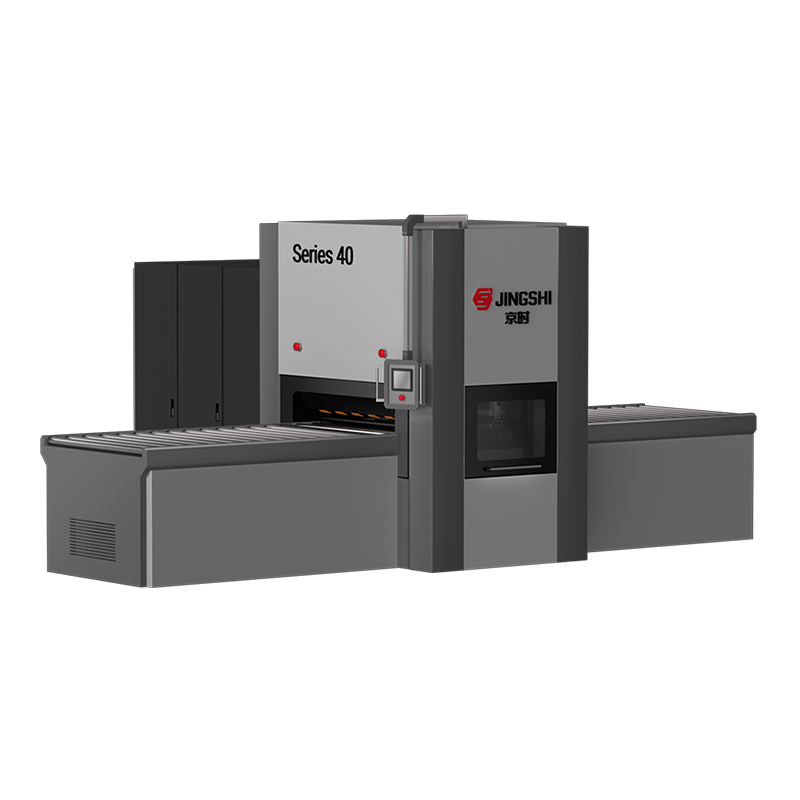
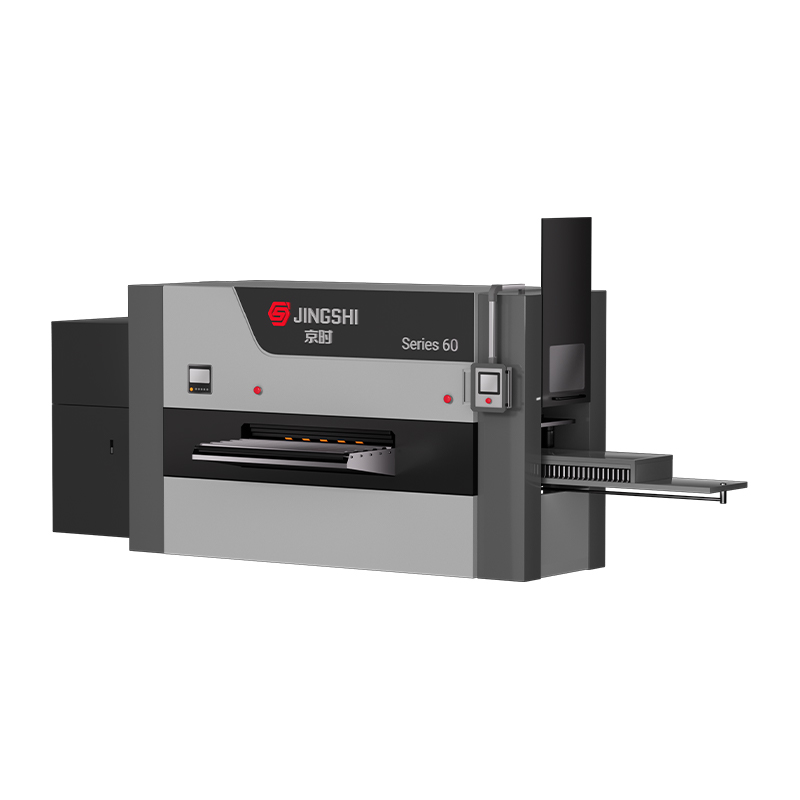
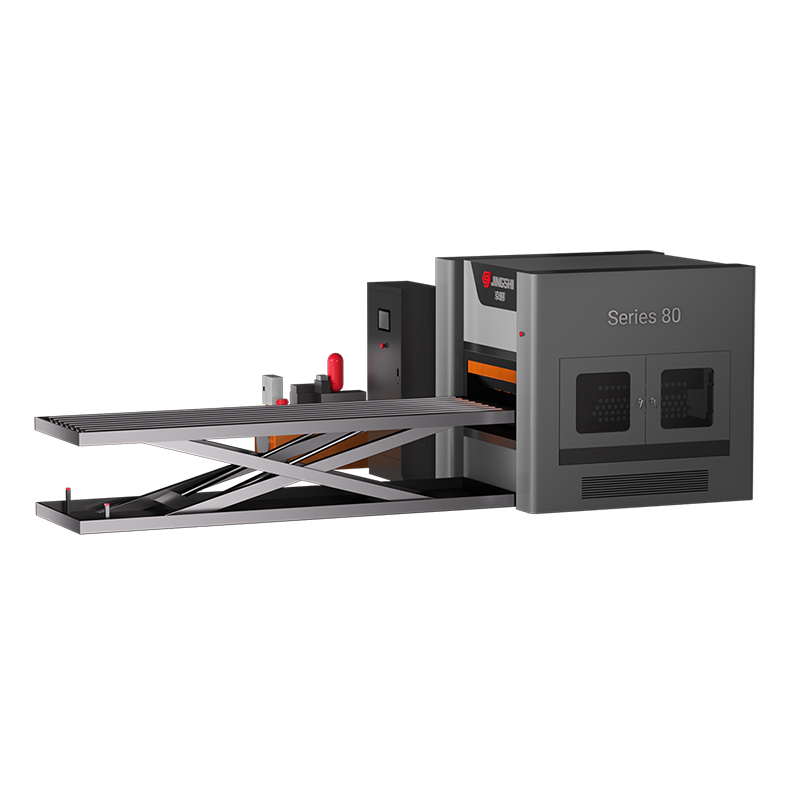
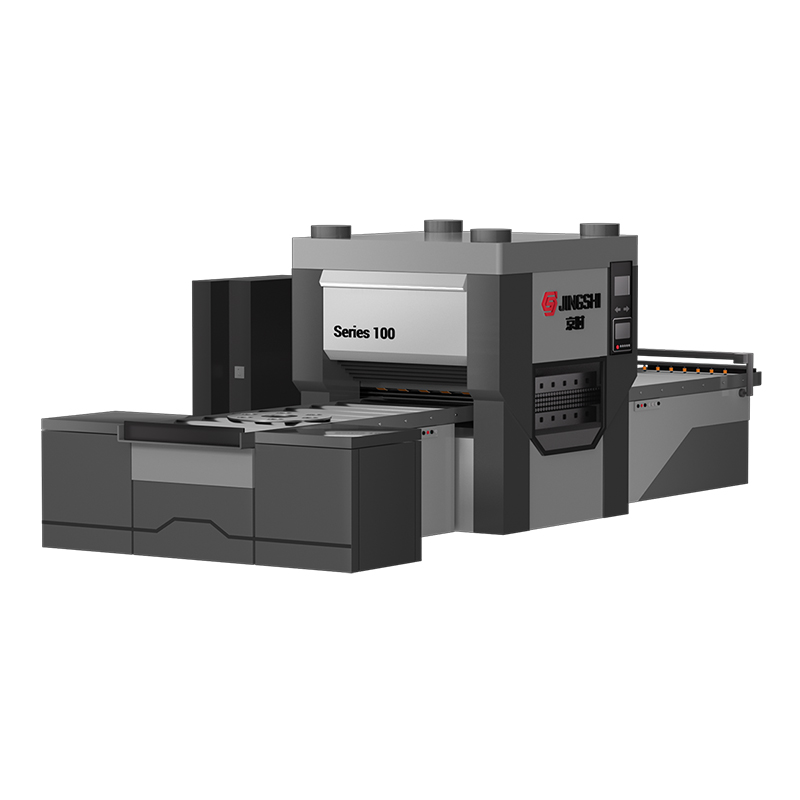
Unsere hydraulischen Nivelliermaschinen sind nach der von ihnen erwarteten Arbeit organisiert. Die 40er-Serie zielt auf höchste Präzision ab, die 50er-Serie nutzt eine Vier-Säulen-Struktur mit intelligenter Präzisionssteuerung, die 60er-Serie ist für dicke Bleche und hohen Durchsatz ausgelegt und die 80er-Serie zielt auf höchste Präzision bei groben Blechen ab. Die Benennung spiegelt wider, wie wir über die Auswahl denken: Materialstärke, Teilegewicht und Ebenheitsspezifikation bestimmen die Wahl lange vor dem Preis.
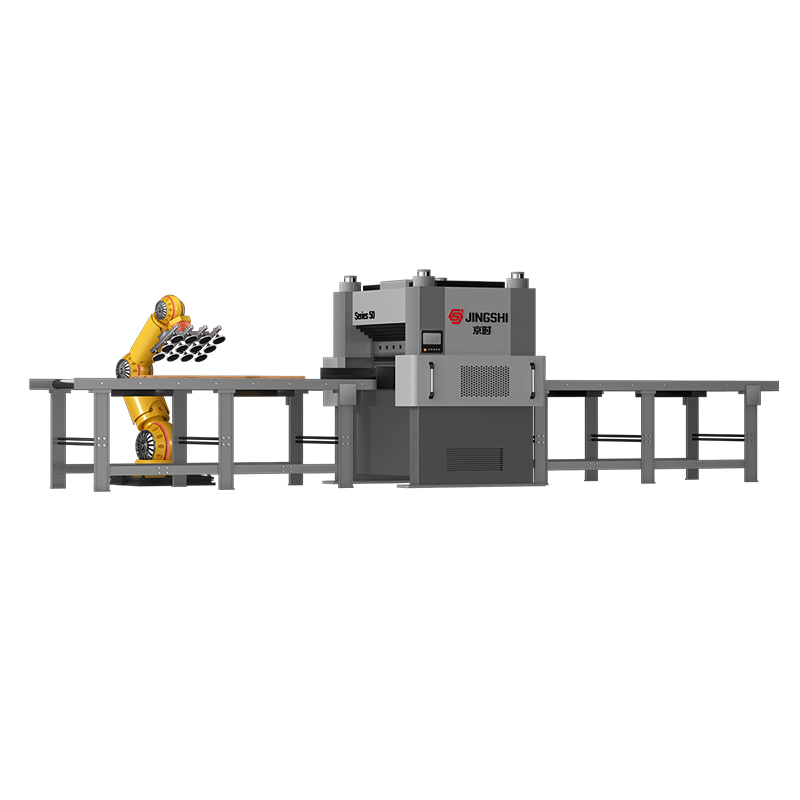
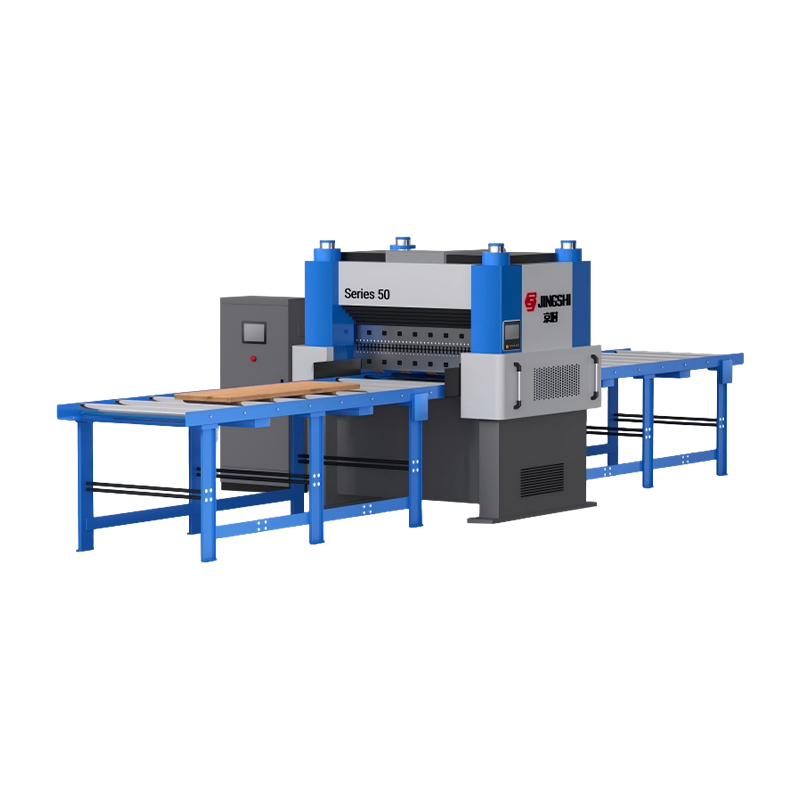 Hydraulische intelligente Präzisions-Nivelliermaschine der Serie 50 mit vier Säulen Hydraulische Nivelliermaschine der JingShi 50-Serie für 0,8–5 mm dicke Metallbleche. Verfügt über eine intelligente 4-Säulen-Steifigkeitssteuerung für eine Ebenheit von ±0,01 mm. Fordern Sie ein Angebot an. Produkt anzeigen →
In der Praxis kommt es auf die Wiederholbarkeit an. Rezepturspeicherung, Druckkorrektur im geschlossenen Regelkreis und stabiles hydraulisches Verhalten sorgen dafür, dass der gleiche Auftrag am Montagmorgen und Freitagabend mit dem gleichen Ergebnis ausgeführt wird, was genau das ist, was eine nachgeschaltete automatisierte Linie erfordert.
Vom Coil bis zum fertigen Teil: Automatisierung auf der gesamten Linie
Sobald die Nivellierung unter Kontrolle ist, besteht der natürliche nächste Schritt darin, sie mit den Prozessen um sie herum zu verbinden. Eine Spulenverarbeitungslinie hat typischerweise eine von drei Formen. Das erste Coil wird vor dem Laserschneiden abgewickelt und ausgerichtet, wodurch flache Rohlinge oder fertige Profile direkt vom Coil hergestellt werden. Der zweite wird abgewickelt, nivelliert und einer Schere zugeführt, um Arbeiten auf Länge zuzuschneiden, bei denen es auf die Genauigkeit am Anschlag und die Gleichmäßigkeit des Vorschubs ankommt. Das dritte System vereint Abwickeln, Nivellieren, Servovorschub und Stanzen in einem synchronisierten System.
Die Anordnung des Laserschneidens eignet sich für Betriebe, die auf den separaten Schneidschritt verzichten möchten, während eine Konfiguration zum Schneiden auf Länge für Betriebe geeignet ist, die kontrollierte Längen mit einer sauberen, flachen Kante benötigen. Beides hängt davon ab, dass Richtmaschine und Anleger miteinander harmonieren, denn ein flaches Blech, das im falschen Moment ankommt, ist immer noch ein schlechtes Teil.
Für das Stanzen großer Stückzahlen bauen wir ein Drei-in-Eins-Servovorschubsystem, das Abwickeln, Nivellieren und Vorschub mit der Presse verbindet. Der Servovorschub übernimmt das Timing, die Richtmaschine sorgt für die Ebenheit und die Presse sieht Material, das sich bei jedem Hub gleich verhält.
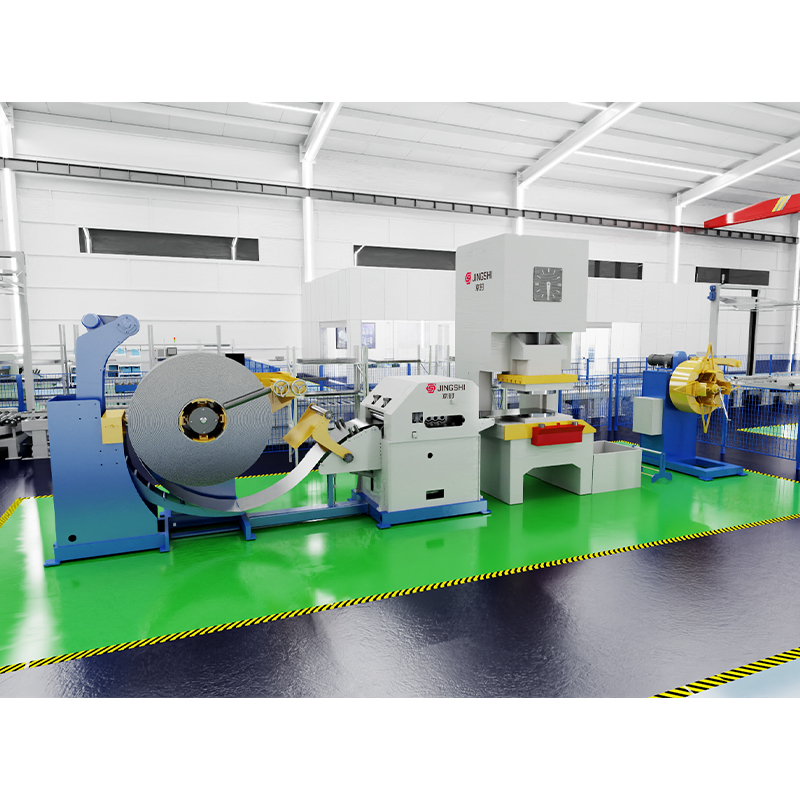 Hochgeschwindigkeits-Abwickel-, Richt- und Zuführ-Stanzlinie (3-in-1-Servo-Zuführsystem) Optimieren Sie Ihren Metallstanzprozess mit präziser Automatisierung. Unsere 3-in-1-Stanzlinie mit Abwickelhaspel, Richtvorrichtung und Zuführung wurde für die moderne Fertigung entwickelt und integriert ... Produkt anzeigen →
Wenn Sie immer noch Konfigurationen vergleichen, unsere Einkaufsführer für Coil-Verarbeitungslinien verarbeitet die Unterschiede zwischen Längsschneiden, Ablängen und Pressenzuführung, sodass Sie die Linie an Ihren Auftragsmix und nicht an eine Katalogseite anpassen können.
Der letzte Meter: Handhabungsautomatisierung, die das Teil schützt
Bei der Handhabung passieren die meisten Verletzungen und Kratzer. Blech ist unhandlich, schwer und unnachgiebig, und ein Teil, das gerade auf eine strenge Spezifikation ausgerichtet wurde, kann seinen Wert verlieren, sobald es über einen Stahltisch gezogen oder auf einen Stapel fallen gelassen wird.
Wir gehen dies mit einer Reihe von Optionen und nicht mit einer Antwort an. Kraftunterstützte Manipulatoren, die in fester, mobiler und hängender Ausführung erhältlich sind, nehmen das Gewicht eines Werkstücks auf, während der Bediener die Kontrolle über die Positionierung behält. Schwenkkrane und Gelenkarmkrane decken feste Arbeitsplätze und mobile Hebeaufgaben ab. Vakuumheber handhaben die Teile, die niemals mit der Hand berührt werden sollten, von verpacktem Material und Kartons bis hin zu Fässern, Blechen und Glas.
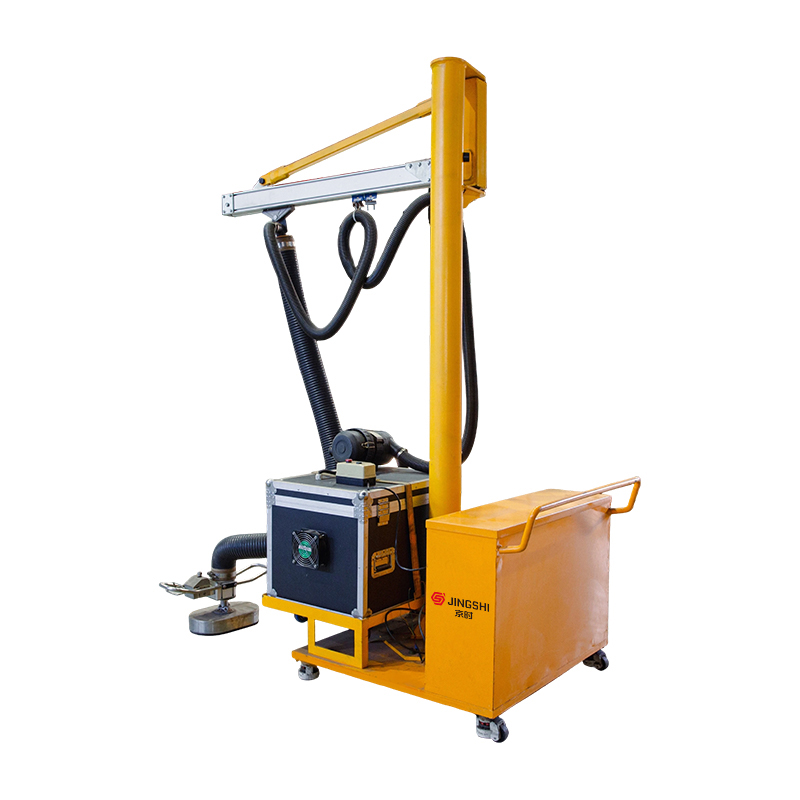 Mobile Saugnapf-Hebemaschine Der Transport schwerer Lasten zwischen mehreren Arbeitsstationen sollte nicht bedeuten, dass jedes Mal die gesamte Maschinenkonfiguration verschoben werden muss. Die mobile Saugnapf-Hebemaschine von JINGSHI basiert auf... Produkt anzeigen →
Die Auswahlfrage ist einfach: Was wird angehoben, wie oft und wie viel Oberflächenschaden ist inakzeptabel. Beantworten Sie diese drei Fragen und der Gerätetyp wählt sich normalerweise von selbst aus.
Wählen Sie den richtigen Automatisierungsgrad für Ihren Shop
Automatisierung ist selten eine Alles-oder-Nichts-Entscheidung. Die meisten erfolgreichen Projekte beginnen mit einem Engpass und wachsen von dort aus, wodurch das Kapitalrisiko gering bleibt und das Team in überschaubarem Umfang lernen kann.
- Ordnen Sie den Prozess zu und finden Sie die wahre Einschränkung. Es ist oft nicht die Maschine, über die sich alle beschweren, sondern der Schritt davor oder danach.
- Quantifizieren Sie die aktuellen Kosten des Problems in Form von Ausschuss, Nacharbeit, Überstunden und langsamem Durchsatz, sodass die Investitionsentscheidung auf Zahlen und nicht auf Eindrücken beruht.
- Überprüfen Sie das Material, nicht nur die Maschine. Der Dickenbereich, die Streckgrenze, das Coilgewicht und die Ebenheitsspezifikation bestimmen, ob eine bestimmte Richtmaschine oder ein bestimmter Feeder geeignet ist.
- Planen Sie die Schnittstelle zwischen Maschinen frühzeitig. Zuführhöhe, Liniengeschwindigkeit und Signal-Handshakes verursachen mehr Verzögerungen bei der Inbetriebnahme als die mechanische Installation.
- Bestätigen Sie die Unterstützung, bevor Sie unterschreiben. Ersatzteilverfügbarkeit, Fehlerbehebung aus der Ferne und Bedienerschulung bestimmen, wie viel von der versprochenen Leistung Sie im dritten Jahr einhalten.
Was Sie erwartet, nachdem die Leitung in Betrieb genommen wurde
Jede von uns ausgelieferte Maschine wird getestet, bevor sie das Werk verlässt, einschließlich Prüfung der Ebenheitsgenauigkeit, Belastungstests unter Produktionsbedingungen und Geräuschbewertung. Diese Routine existiert, weil eine Richtmaschine, die in einer leeren Werkstatt gut funktioniert und sich unter Volllast anders verhält, nicht bereit ist, an einen Kunden übergeben zu werden.
Bei der Inbetriebnahme entstehen auch Gewohnheiten. Bediener müssen verstehen, was das Steuerungssystem korrigiert, und nicht nur, welche Tasten sie drücken müssen, denn eine gut gestaltete Linie hängt immer noch davon ab, dass die Leute bemerken, wenn sich etwas ändert. Rezeptverwaltung, routinemäßige Wartung und das Wissen, welche Ersatzteile im Regal aufbewahrt werden müssen, sorgen für eine gleichbleibende Leistung, lange nachdem das Installationsteam nach Hause gegangen ist.
Gebäudeautomation rund um stabiles, flaches Blech
Die Automatisierung in der Metallverarbeitung funktioniert am besten, wenn sie auf bereits präzisen Geräten aufbaut. Steuerungssysteme können Maschinen koordinieren, aber sie können ein Blech, das nie richtig nivelliert wurde, nicht korrigieren. Dieser Glaube prägt alles, was wir entwerfen, vom Individuum bis zum Individuum hydraulische Präzisionsrichtmaschinen bis hin zu kompletten Coil-Verarbeitungslinien und der sie umgebenden Hebeausrüstung.
Wenn Sie eine neue Linie planen oder versuchen, eine zu reparieren, die ihr Ziel nie ganz erreicht, schauen sich unsere Ingenieure gerne Ihr Material, Ihre Toleranzen und Ihren Auftragsmix an und sagen Ihnen dann ehrlich, wie viel Automatisierung Ihr Prozess heute aufnehmen kann.