JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
JingShi
Gehen Sie durch fast jede Metallverarbeitungswerkstatt und Sie werden das gleiche Gespräch hören. Eine neue Teileform kommt an, die Matrize muss nachgeschnitten werden und die Presse steht still, während alle warten. Die Laser-Blanking-Technologie ist genau aus dieser Frustration heraus entstanden. Anstatt dass ein gehärteter Stempel auf ein Blech trifft, zeichnet ein fokussierter Laserstrahl die Umrisse des Rohlings nach und folgt dabei einem in der Software gespeicherten Pfad. Ändern Sie die Zeichnung, ändern Sie das Programm, und der nächste Rohling erscheint in wenigen Minuten statt in Wochen. Für Hersteller, die vom Coil arbeiten, hat sich die Idee zu etwas Größerem entwickelt: komplette Linien, die abwickeln, nivellieren, schneiden und stapeln, ohne dass irgendwo im Prozess eine Presse erforderlich ist.
Wie sich die Laser-Blanking-Technologie vom Chip-Blanking unterscheidet
Bei beiden Verfahren entsteht aus Flachmaterial ein geformter Rohling. Die Physik könnte jedoch kaum unterschiedlicher sein, und dieser Unterschied prägt jede weitere Entscheidung.
Eine Stanzform ist ein Präzisionsschneidwerkzeug, das für einen Umriss gebaut wurde. Es ist schnell, wiederholbar und sobald es in Betrieb ist, sind die Kosten pro Teil sehr niedrig. Was es nicht kann, ist, seine Meinung zu ändern. Jede neue Geometrie bedeutet ein neues Werkzeug, eine neue Testzeit und eine neue Runde der Pressenabstimmung. Bei lang laufenden Programmen mit stabilem Design ist dieser Tausch immer noch sinnvoll.
Das Laser Blanking funktioniert umgekehrt. Es muss kein Werkzeug erstellt, sondern nur ein Schneidprogramm geladen werden. Ingenieure können innerhalb derselben Schicht zwischen einer Aluminiumplatte und einer Halterung aus hochfestem Stahl wechseln, und Prototypen können auf derselben Ausrüstung wie Produktionsteile laufen. Auch die Kompromisse sind unterschiedlich: Der Durchsatz hängt eher von der Schnittlänge als von der Hubfrequenz ab, und die Materialstärke wird eher zu einer echten Einschränkung als zu einem Detail.
- Die Werkzeugkosten verlagern sich von einer Matrize pro Teil zu einem Programm pro Teil.
- Die Umstellung wird in Minuten und nicht in Wochen gemessen.
- Die Kantenqualität hängt eher von Fokus, Gas und Geschwindigkeit als von der Matrizenfreiheit ab.
- Sehr hohe Volumina sprechen immer noch für eine gut gebaute Matrize.
In einer spulengespeisten Laserschneidanlage
Heutzutage erfolgt das Laserschneiden in der Produktion größtenteils nicht mehr von Hand mit der Zuführung flacher Bleche. Es beginnt mit einer Spule, und die Ausrüstung rund um den Laser übernimmt die meiste Arbeit.
Coilhandling, Nivellierung und Zuführung
Eine Stahl- oder Aluminiumspule kommt fest aufgewickelt an und trägt die Spannungen, die durch das Rollen entstehen. Es wäre ein Fehler, dieses Material direkt einem Laser zuzuführen. Eine Coil-Laserschneidanlage beginnt daher mit einer Abwickelhaspel, führt das Band durch eine Präzisionsrichtmaschine und übergibt es erst dann an die Schneidstation. Der Planierer leistet mehr, als nur die Oberfläche zu glätten. Dadurch werden innere Spannungen abgebaut, sodass der Streifen nach dem Schneiden flach bleibt. Dies ist wichtig, da ein Rohling, der nach dem Durchlaufen des Strahls aus der Form springt, später nicht mehr repariert werden kann.
Der Schneidkopf, die Verschachtelung und die Materialausbeute
Der Laserkopf bewegt sich über dem Streifen, während das Material indexiert oder sich kontinuierlich durch die Schneidzone bewegt. Da der Strahl einem Programm folgt und nicht einem Formumriss, können Rohlinge eng aneinander geschachtelt werden. Dort entsteht ein großer Teil der Einsparungen. Das herkömmliche Flachbett-Laserschneiden beginnt normalerweise mit rechteckigen Rohlingen, bei denen auf jeder Seite etwa 2,4 Zoll Abfall verbleiben können, bevor der Rohling überhaupt geschnitten wird. Beim Coil-Feed-Nesting wird ein Großteil dieses Abfalls entfernt, und mit demselben Coil können mehr fertige Teile hergestellt werden.
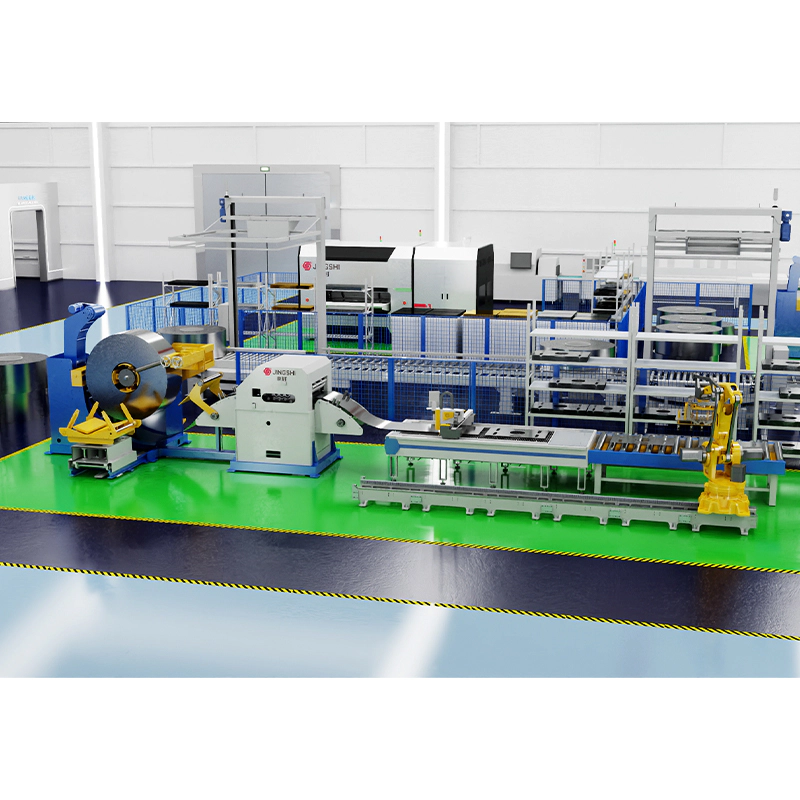 Abwickel- und Nivellierungs-Laserschneidanlage mit Spulenzuführung Das integrierte Coil-Zuführsystem kombiniert Abwickeln, Präzisionsnivellierung, Servovorschub, Laserschneiden und automatisches Stapeln, um verschachtelte Coil-Pläne in fertige Rohlinge umzuwandeln. Produkt anzeigen →
Stapeln und Teilehandling
Nach dem Schneiden werden die Rohlinge getrennt und gestapelt, oft mit einem Roboter oder einem Portal, der sie aus der Linie hebt. Skelettabfälle werden gewickelt oder zerkleinert und dem Recycling zugeführt. Je glatter dieses Ende der Linie verläuft, desto mehr wird die Geschwindigkeit des Lasers tatsächlich in Leistung umgesetzt.
Warum die Nivellierungsqualität über die Rohlingsgenauigkeit entscheidet
Wenn wir jedem, der diese Art von Ausrüstung spezifiziert, einen Ratschlag geben könnten, wäre es dieser: Verbringen Sie genauso viel Zeit mit der Nivellierung wie mit dem Laser. Ein wellenförmiger Streifen verändert von einem Moment auf den anderen den Abstand zwischen der Düse und dem Material, und der Schneidkopf erhält nie den stabilen Fokusabstand, den er braucht. Das Ergebnis ist eine inkonsistente Schnittfugenbreite, Krätze an der Unterseite und Kanten, die von einem Ende des Coils zum anderen variieren.
Reststress ist das leisere Problem. Wenn es vor dem Schneiden nicht entfernt wird, verteilt es sich wieder, sobald der Umriss fertig ist, und ein Rohling, der vollkommen flach auf dem Tisch liegt, wellt sich, sobald er angehoben wird. Das nachgeschaltete Formen oder Schweißen bekämpft dann einen Fehler, der im Vorfeld eingeführt wurde. Hydraulische Richtmaschinen mit präzise gesteuerter Walzendurchdringung bewältigen diesen Schritt ordnungsgemäß, und der Unterschied zeigt sich in der Ebenheit des fertigen Rohlings und nicht in irgendeinem Spezifikationsblatt.
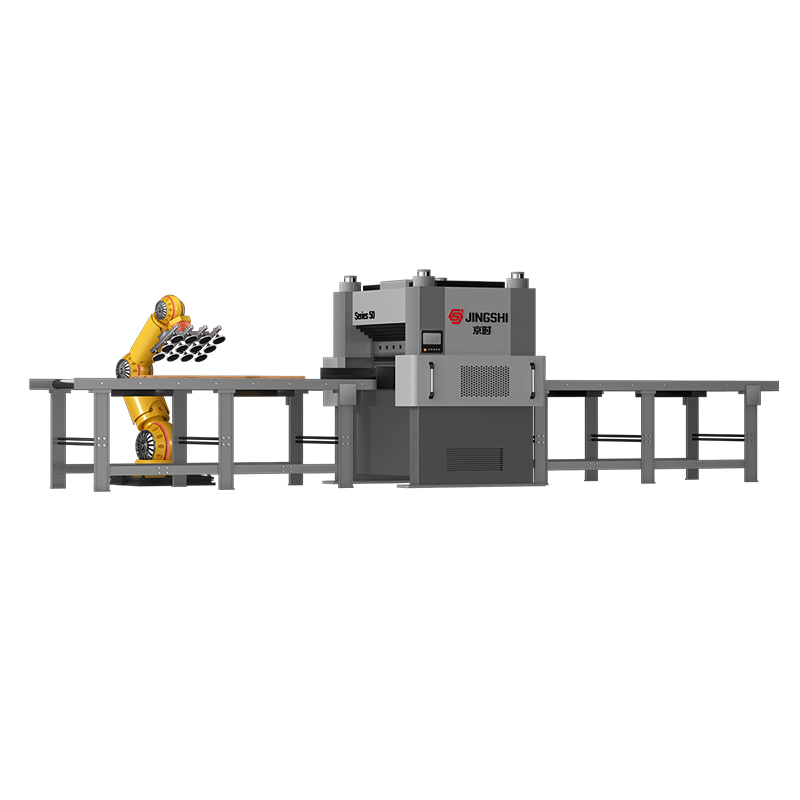
 JingShi 50-Serie hydraulische Präzisions-Nivelliermaschine mit vier Säulen Die hydraulische Präzisionsrichtmaschine entfernt innere Spannungen und Verwerfungen aus mitteldicken Blechen und unterstützt flachere Rohlinge vor dem Laserschneiden oder der nachfolgenden Umformung. Produkt anzeigen →
Materialien und Dicke: Womit der Balken gut zurechtkommt
Das Laserschneiden ist bei unlegiertem Stahl, hochfestem niedriglegiertem Stahl, Edelstahl und Aluminium problemlos möglich. Bei der Dicke müssen die Erwartungen angepasst werden. Dünne und mittlere Blechstärken schneiden schnell und sauber, während schwerere Bleche den Prozess verlangsamen und die Wirtschaftlichkeit wieder auf mechanische Methoden verlagern. Die folgende Tabelle ist ein grober Anhaltspunkt für den Vergleich der drei gängigen Ansätze.
| Aspekt | Stanzen von Stanzformen | Flachbettlaser-Blanking | Spulengespeistes Laserschneiden |
|---|---|---|---|
| Werkzeugbestückung pro Teil | Spezieller Würfel | Keine | Keine |
| Formänderung | Neue Matrize und Probe | Neues Programm | Neues Programm |
| Materialausbeute | Gut für verschachtelte Chip-Layouts | Untere, rechteckige Zuschnitte | Hohe, enge Verschachtelung |
| Randzustand | Geschnittene Kante | Laserkante reinigen | Laserkante reinigen |
| Durchsatz | Sehr hoch | Mäßig | Hoch auf dünner bis mittlerer Stärke |
| Beste Passform | Lange, stabile Programme | Geringes Volumen, flaches Laken | Flexible Spulenfertigung |
Wo die Laser-Blanking-Technologie in die reale Produktion passt
In der Praxis verdient die Technik überall dort ihren Platz, wo sich Formen schneller ändern, als es das Werkzeugbudget zulässt. Automobilzulieferer verwenden es für Karosserieteile, Strukturhalterungen und Hitzeschilde, wobei eine einzelne Plattform mehrere Rohlingsvarianten gemeinsam nutzen kann – ein Muster, das wir oft sehen Produktion von Automobil- und Motorradteilen . Hersteller von Elektroschränken, Herstellern von Aufzugskomponenten und Geräteherstellern stehen vor dem gleichen Druck: viele Teilenummern, moderate Stückzahlen und wenig Geduld mit den Vorlaufzeiten der Werkzeuge.
Schwerindustrien haben ihre eigene Version der Frage. Wenn sowohl die Plattendicke als auch die Ebenheitstoleranz steigen, ist eine Richtmaschine für dicke Platten, die vor der Schneidstation arbeitet, in der Regel eine sinnvollere Investition, als den Laser über seinen komfortablen Bereich hinaus zu bewegen.
Beyond Blanking: Der Rest der Linie
Eine Stanzlinie ist selten die einzige Ausrüstung, die eine Anlage benötigt. Viele Hersteller kombinieren es mit einer Ablänglinie für geschnittene rechteckige Teile oder mit einer kombinierten Abwickel-, Richt- und Stanzlinie, bei der das Formen auf das Schneiden folgt. Es lohnt sich, diese Konfigurationen vor einer Kaufentscheidung zu verstehen und wir haben einen detaillierteren Blick darauf geschrieben Coil-Laser-Blanking und wie eine Linie zusammengestellt wird .
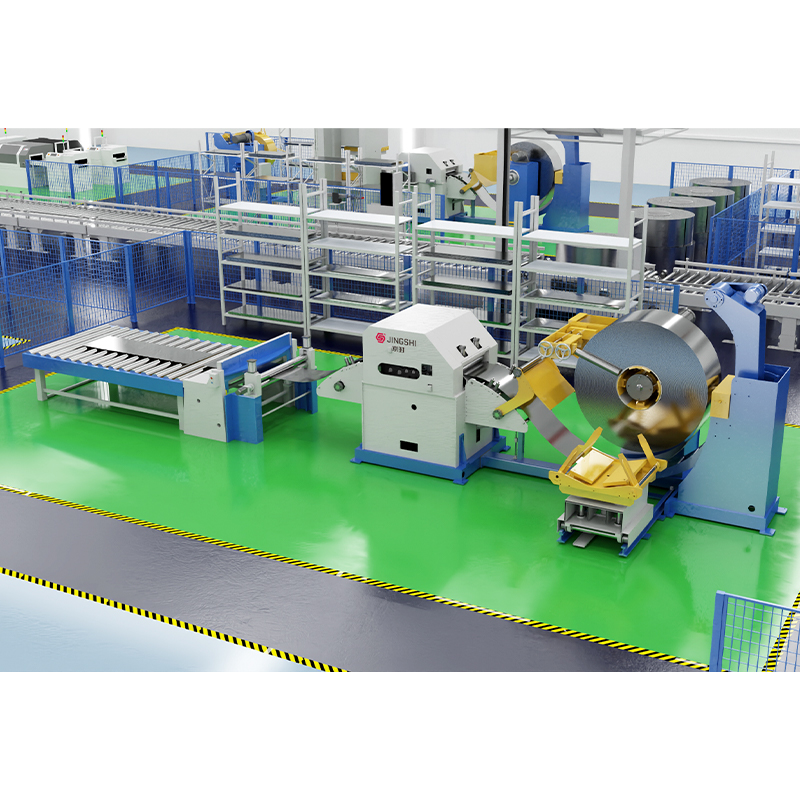 Hochpräzise Abwickel-, Richt- und Zuführanlage zum Ablängen Die automatisierte CTL-Linie kombiniert Abwickeln, Präzisionsnivellierung, Servovorschub und Hochgeschwindigkeitsscheren für eine präzise Zuschnittproduktion aus Aluminium und Edelstahl. Produkt anzeigen →
Fragen, die Sie stellen sollten, bevor Sie sich verpflichten
- Welche Ebenheit benötigt mein Produkt eigentlich? Die Nivellierungsspezifikationen sollten sich an dem Teil orientieren, nicht an der Maschinenbroschüre.
- Was ist das dickste Material, das ich in den nächsten fünf Jahren realistischerweise verwenden werde?
- Wie viele Teilenummern ändern sich pro Jahr? Diese Zahl entscheidet mehr als das Volumen darüber, ob sich Flexibilität auszahlt.
- Kann die Linie meine Spulenbreiten, -gewichte und -innendurchmesser ohne zusätzliche Handhabung verarbeiten?
- Was passiert mit Ausschuss und fertigen Rohlingen am Ende der Linie?
- Wie wird die Ausrüstung vor dem Versand getestet – mit meinem Material oder mit einem Standardmuster?
Der letzte Punkt verdient Hervorhebung. Ebenheit und Schnittqualität lassen sich am einfachsten anhand des Materials beurteilen, mit dem Sie tatsächlich arbeiten. Jede Maschine auf Planlage, Lastverhalten und Geräuschentwicklung zu testen, bevor sie das Werk verlässt, ist eine Gewohnheit, die wir für nicht verhandelbar halten, denn eine Linie, die nur auf Demoware eine gute Leistung erbringt, hat sich nicht wirklich bewährt.
Die Laserschneidtechnologie ist kein Ersatz für jede Presse und Matrize in einem Werk. Es ist eine andere Antwort auf ein spezifisches Problem: Wie kann man Rohlinge schnell herstellen, wenn sich die Form ständig ändert und das Werkzeugbudget nicht ausreicht? Wenn die Nivellierungsstufe richtig konstruiert ist und die Linie auf Ihr reales Material abgestimmt ist, zeigen sich die Ergebnisse dort, wo sie wichtig sind – flachere Rohlinge, weniger Ausschuss und ein Produktionsplan, der nicht mehr auf eine Matrize wartet.